WinWerth® Ölçüm Yazılımı
WinWerth® Ölçüm Yazılımı
Optik, prob, bilgisayarlı tomografi ve multisensör sistemli koordinat ölçüm makineleri için evrensel ölçüm yazılımı
 WinWerth®
 ölçüm yazılımı
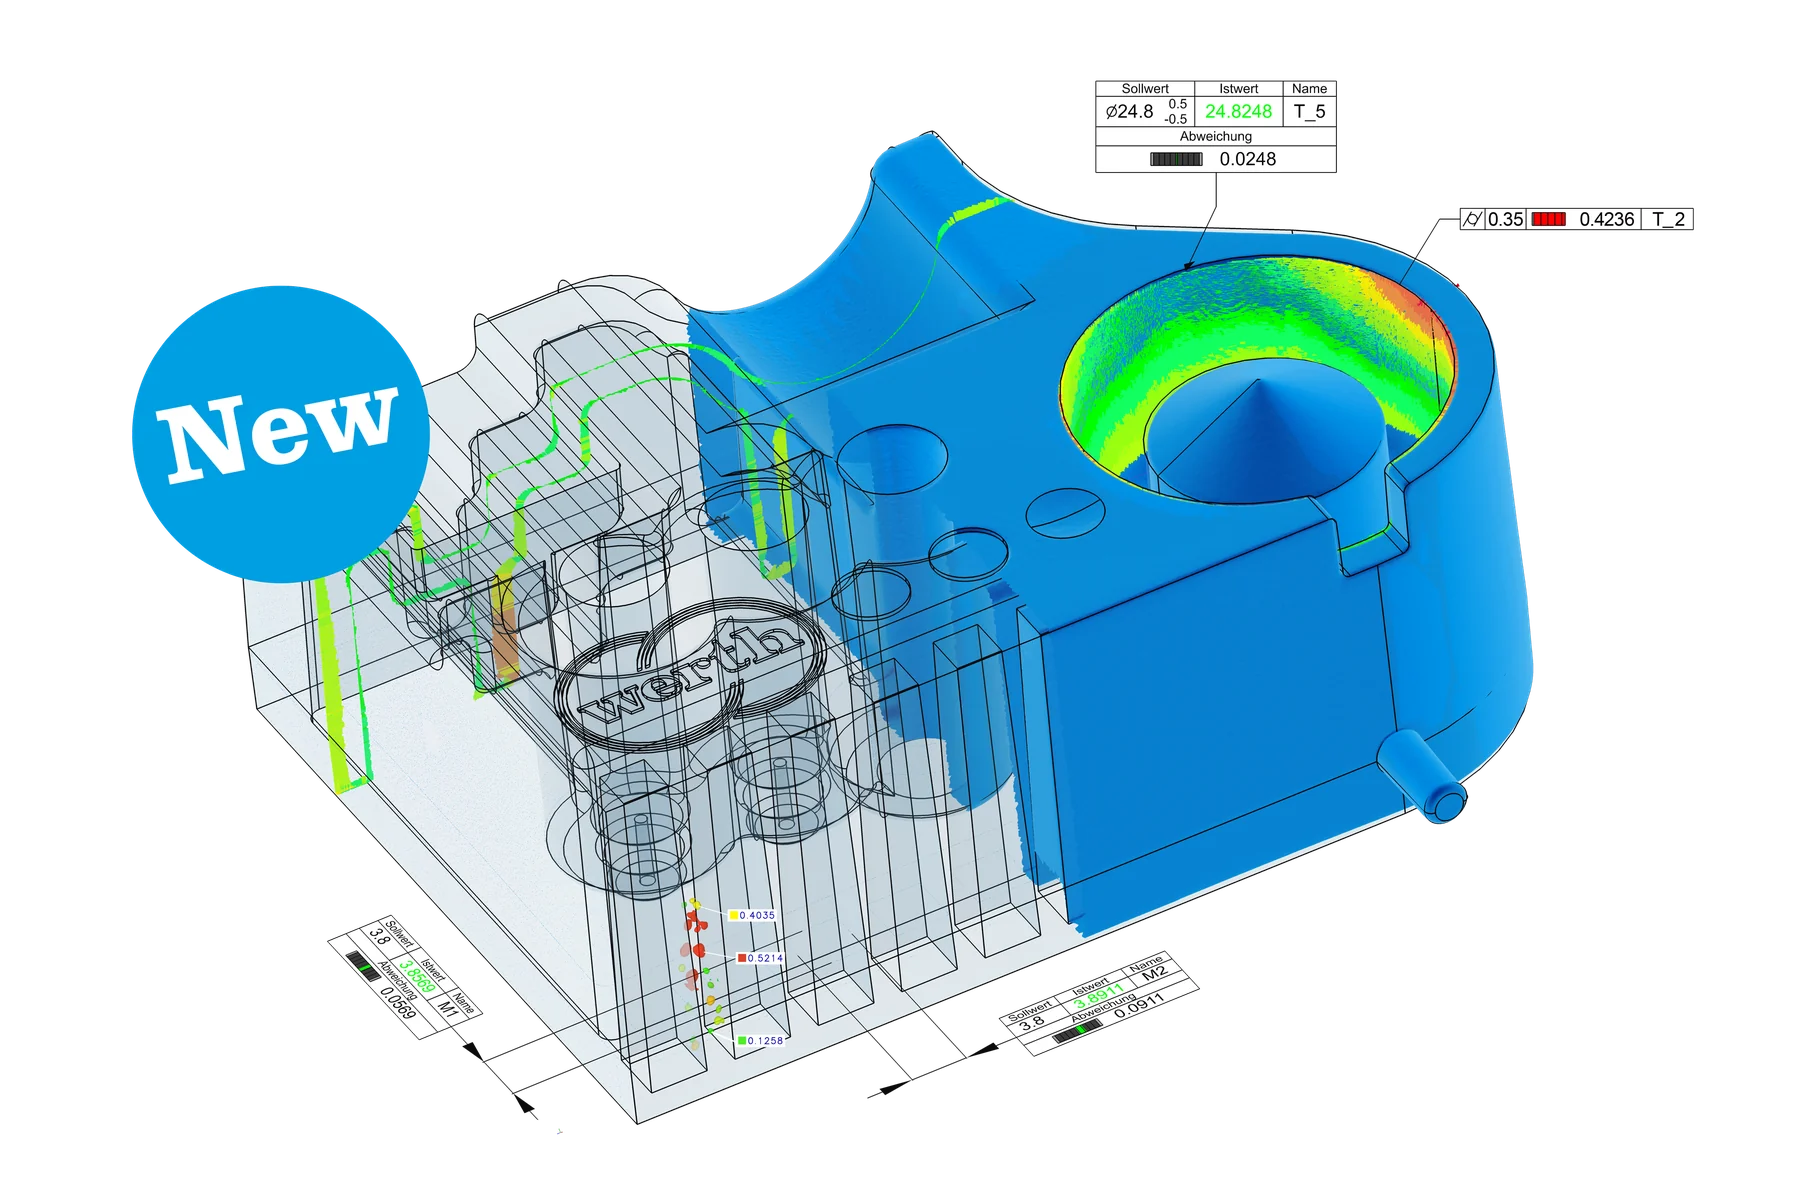
Çok çeşitli sensörlere sahip makinelerin kullanımı ve aynı zamanda hacim verilerinin ve nokta bulutlarının değerlendirilmesi, WinWerth® ile benzersiz bir kombinasyon içinde mümkündür. Werth görüntü işleme yazılımı 40 yıllık deneyime dayanır ve koordinat ölçüm makineleri için günümüzde mevcut olan muhtemelen en güçlü görüntü işleme sensörlerinin temelini oluşturur. Optik mesafe sensörleri, tekil nokta veya tarama modundaki geleneksel prob uçları, Werth Fiber Probe®, X-ışınlı bilgisayarlı tomografi ya da birden fazla sensörün kombinasyonuna sahip makinelerin tümü bu tek tip konsept tarafından desteklenir. Ölçüm noktaları, 2D görüntüler veya hacim verileri de geometrik özellikler açısından ya da parçadan parçaya sapma analiziyle rahatlıkla değerlendirilebilir. PTB sertifikalı değerlendirme algoritmaları doğru ölçüm sonuçlarını güvence altına alır. İstenen tüm bilgiler grafikte görüntülenir: PMI verili CAD modelleri, voksel hacimleri, ölçüm nokta bulutları, 3D nominal-gerçek karşılaştırmalarından elde edilen renk kodlu sapma grafikleri, video görüntüleri, ölçüm ve hesaplama elemanlarının yanı sıra nominal ve gerçek değerleri, toleransları ve sapmaları içeren etiketler. En farklı gereksinimleri karşılayabilmek için yazılım modüler bir yapıya sahiptir. Basit ölçüm projektörlerinden multisensör sistemlere ve hatta X-ışınlı tomografi sensörlerine sahip karmaşık çok eksenli koordinat ölçüm makinelerine kadar çeşitli makineler kullanılabilir.
Modern koordinat ölçüm makineleri, farklı karmaşıklık düzeylerinde geniş bir görev yelpazesini kapsar. Makine operatörlerinin nitelikleri, yalnızca ara sıra birkaç ölçüyü belirleyen az eğitimli çalışanlardan, teknik olarak mümkün olan tüm seçeneklerden yararlanarak çok zor ölçüm görevlerinin de üstesinden gelen uzmanlara kadar uzanır. Bu birbirinden çok farklı çalışma yöntemleri, cihaz kullanımına yönelik WinWerth® yazılımının yapısı tarafından en iyi şekilde desteklenir. Örneğin, operatörlerin farklı nitelik düzeylerine göre uyarlanmış birkaç erişim seviyesi bulunur. Hedef veri aktarımı için CAD sistemlerine ve istatistiksel değerlendirme için CAQ sistemlerine yönelik arayüzler, koordinat ölçüm makinelerinin şirket yazılım yapılarına uyumlu şekilde entegre edilmesini sağlar.
Görüntü işleme neredeyse kendi kendine ölçer
Uygulamada, üretim parçalarına ait birkaç ölçünün çoğu zaman “hızlıca” belirlenmesi gerekir. Bu görev, koordinat ölçüm makinelerinin kullanımıyla sürekli ilgilenmeyen çalışanlar tarafından da yerine getirilir. Bu ortamda verimli çalışmayı mümkün kılmak için kullanım en gerekli işlemlerle sınırlandırılmıştır. Ardından WinWerth® ölçüm yazılımının “zekâsı” devreye girer; örneğin yakalanacak nesne alanının tam olarak belirlenmesini, ölçülecek geometrik elemanın (örn. doğru, daire, köşe noktası) seçilmesini ve mesafe, açı ve çap gibi geometrik özelliklerin belirlenmesine yönelik bağlantı algoritmalarını üstlenir.
WinWerth® öğreticileri ile operatör yönlendirmesi
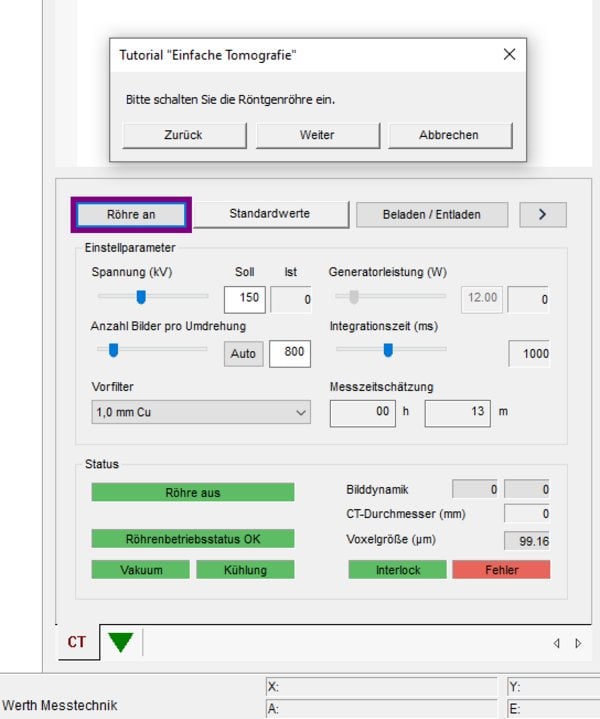
WinWerth® öğreticileri, örneğin bir tomografi taraması yapılırken kullanıcıya adım adım eşlik eder. Metin ve görsel içeren iletişim kutuları, ilgili kullanım alanlarının vurgulanmasıyla desteklenerek her bir kullanım adımını açıklar. Böylece karmaşık programlama adımları deneyimsiz operatörler tarafından bile hızlı ve kolay bir şekilde gerçekleştirilebilir.
Ölçüm noktaları otomatik olarak dağıtılır
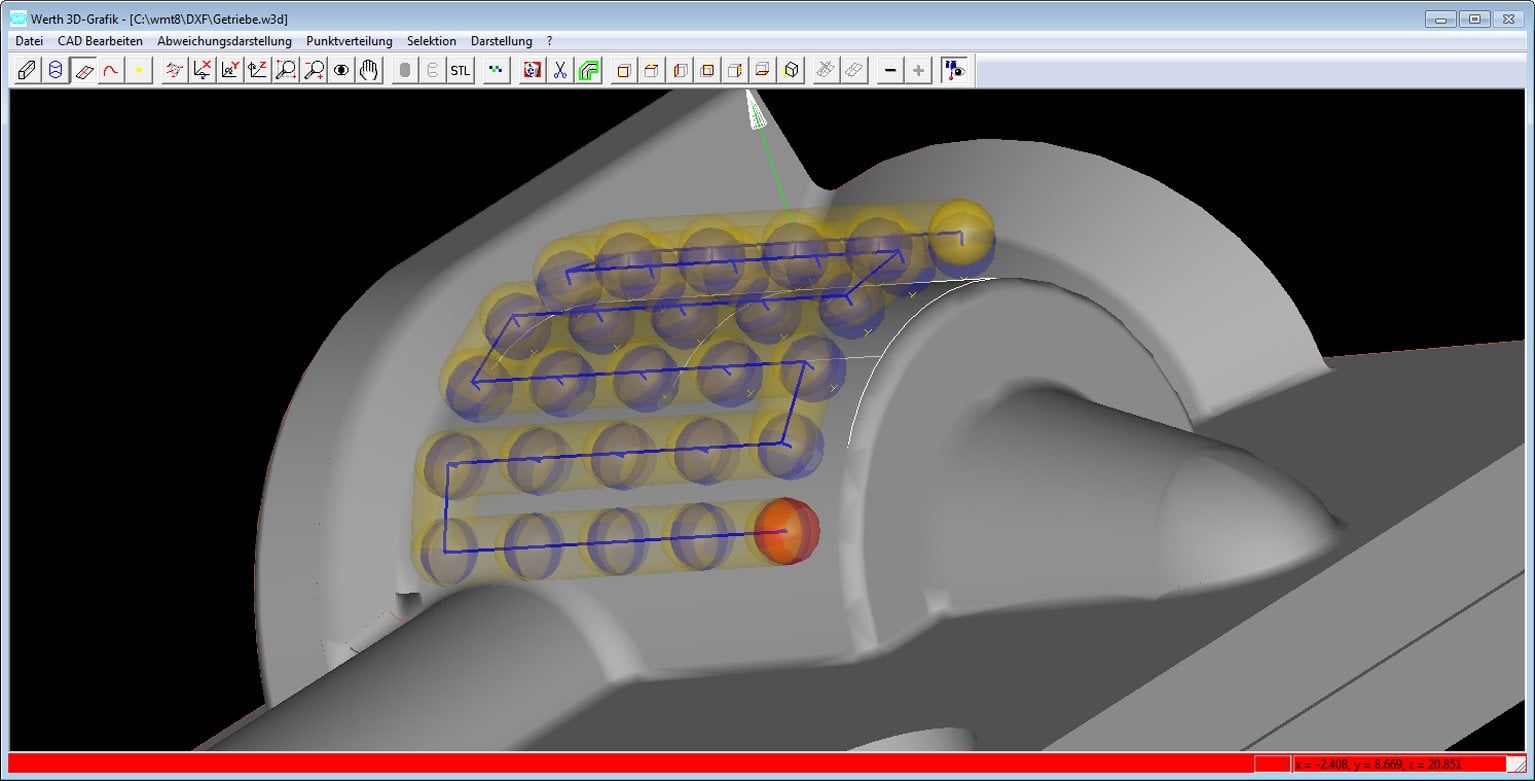
Daha karmaşık ölçüm görevlerinde operatör, otomatik süreçlerin bazı kısımlarını (pencerelerin ayarlanması, özelliklerin seçilmesi) kendisi üstlenebilir ve ölçüm akışlarının daha ayrıntılı kontrolüne adım adım alışabilir. Destek amacıyla ölçüm noktaları veya tarama çizgileri, gerekli hareket yolları dikkate alınarak ölçülecek geometri elemanları üzerine örneğin daireler, silindir yüzey çizgileri, yıldızlar veya spiraller şeklinde otomatik olarak dağıtılır. Değerlendirme dahil eksiksiz ölçüm akışı önce CAD modeli kullanılarak çevrimdışı ya da ilgili geometri elemanı için minimum nokta sayısıyla çevrimiçi olarak oluşturulur. Ölçüm noktaları ve tarama çizgileri daha sonra fare ile veya bir iletişim kutusu aracılığıyla taşınabilir, silinebilir ya da eklenebilir. Bu şekilde belirlenen ölçüm akışları kaydedilebilir ve tekrar gerektiğinde otomatik akış olarak çağrılabilir.
Test planının kullanıcı arayüzünde kullanıcı dostu gösterimi
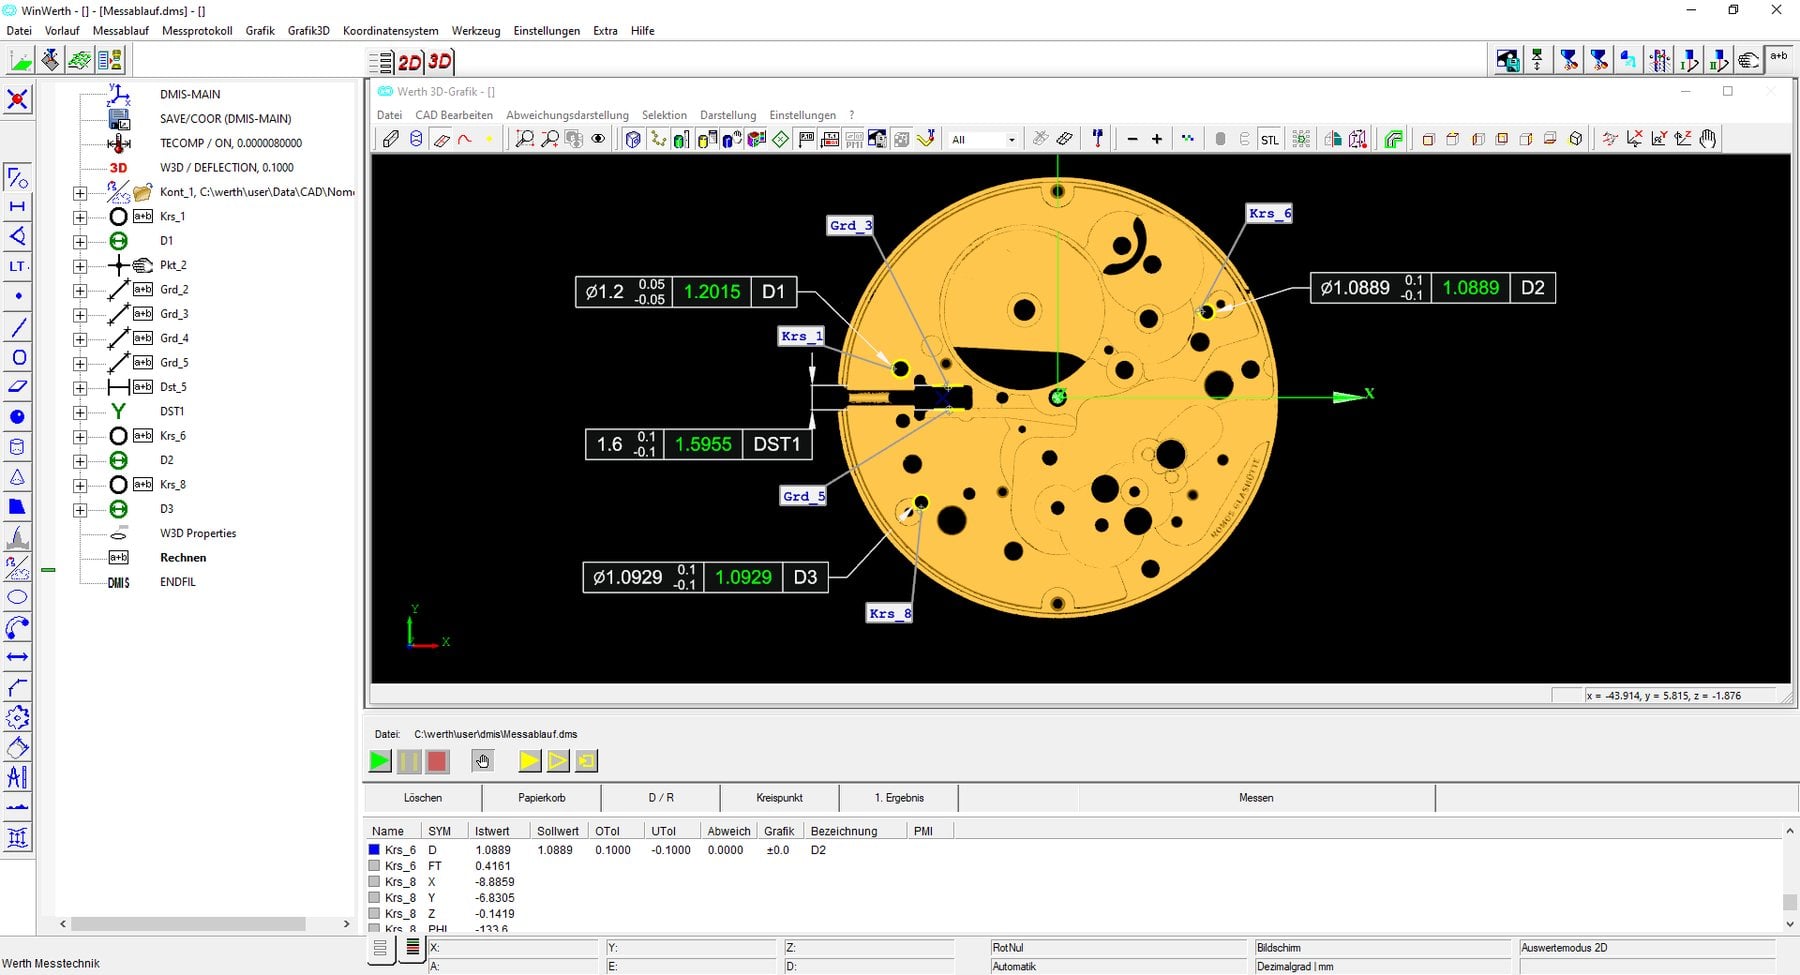
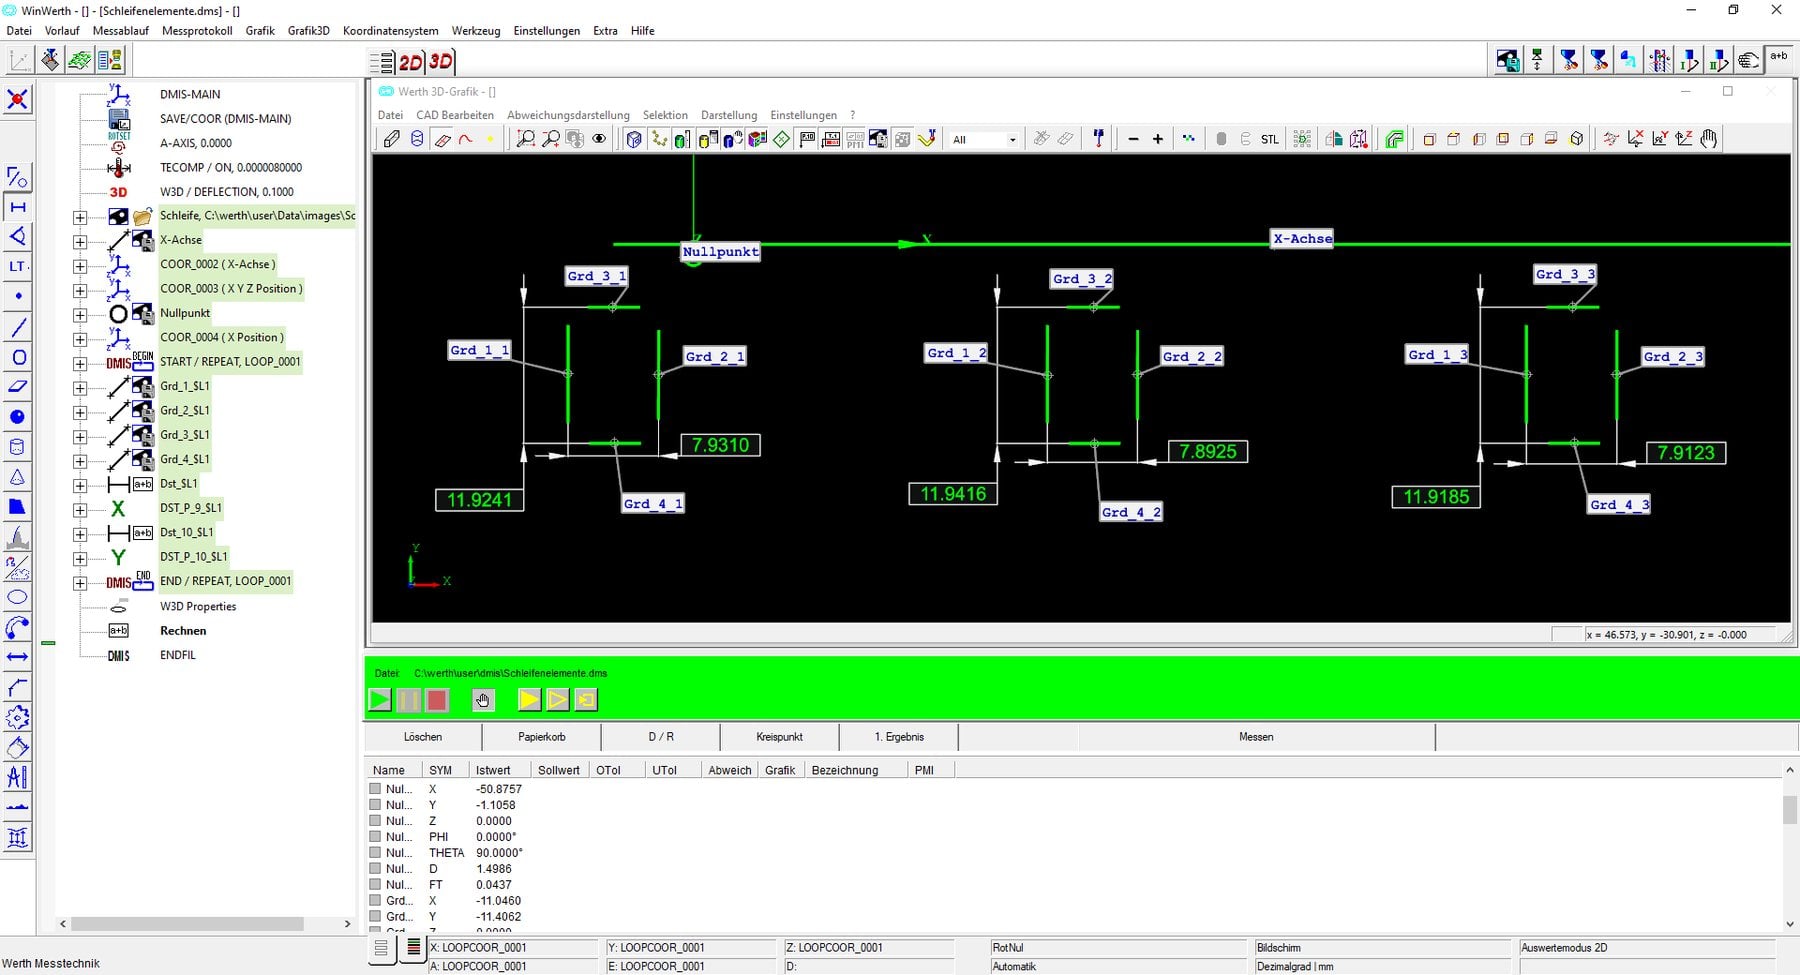
Ölçüm akışlarının programlanması, WinWerth® ölçüm yazılımının ilgili araçlarıyla desteklenir. Sensörler doğrudan multisensörlü koordinat ölçüm makinesinin kullanıcı arayüzünden seçilir. Bir “özellik ağacı”, test planını ve dolayısıyla ölçüm programının yapısını ağaç benzeri bir yapıda temsil eder. Bu sayede geometrik özellikler, geometri elemanları ile sensör tipi, aydınlatma ayarı, tarama hızı, değerlendirme algoritması ve geçerli hizalama gibi teknoloji parametreleri arasındaki ilişkiler görselleştirilir. Özellik ağacına paralel olarak geometrik özellikler ve ilgili ölçüm sonuçlarını içeren özellikler, ölçüm akışının grafik gösteriminde ve sayısal ölçüm raporunda da görüntülenir. Geometrik elemanlara (kesişim noktası, kesişim doğrusu) veya geometrik özelliklere (mesafe, diklik) yönelik bağlantı işlemleri, özellik ağacında ya da grafik görünümde programlanabilir.
TomoSim ile tomografi sürecinin simülasyonu
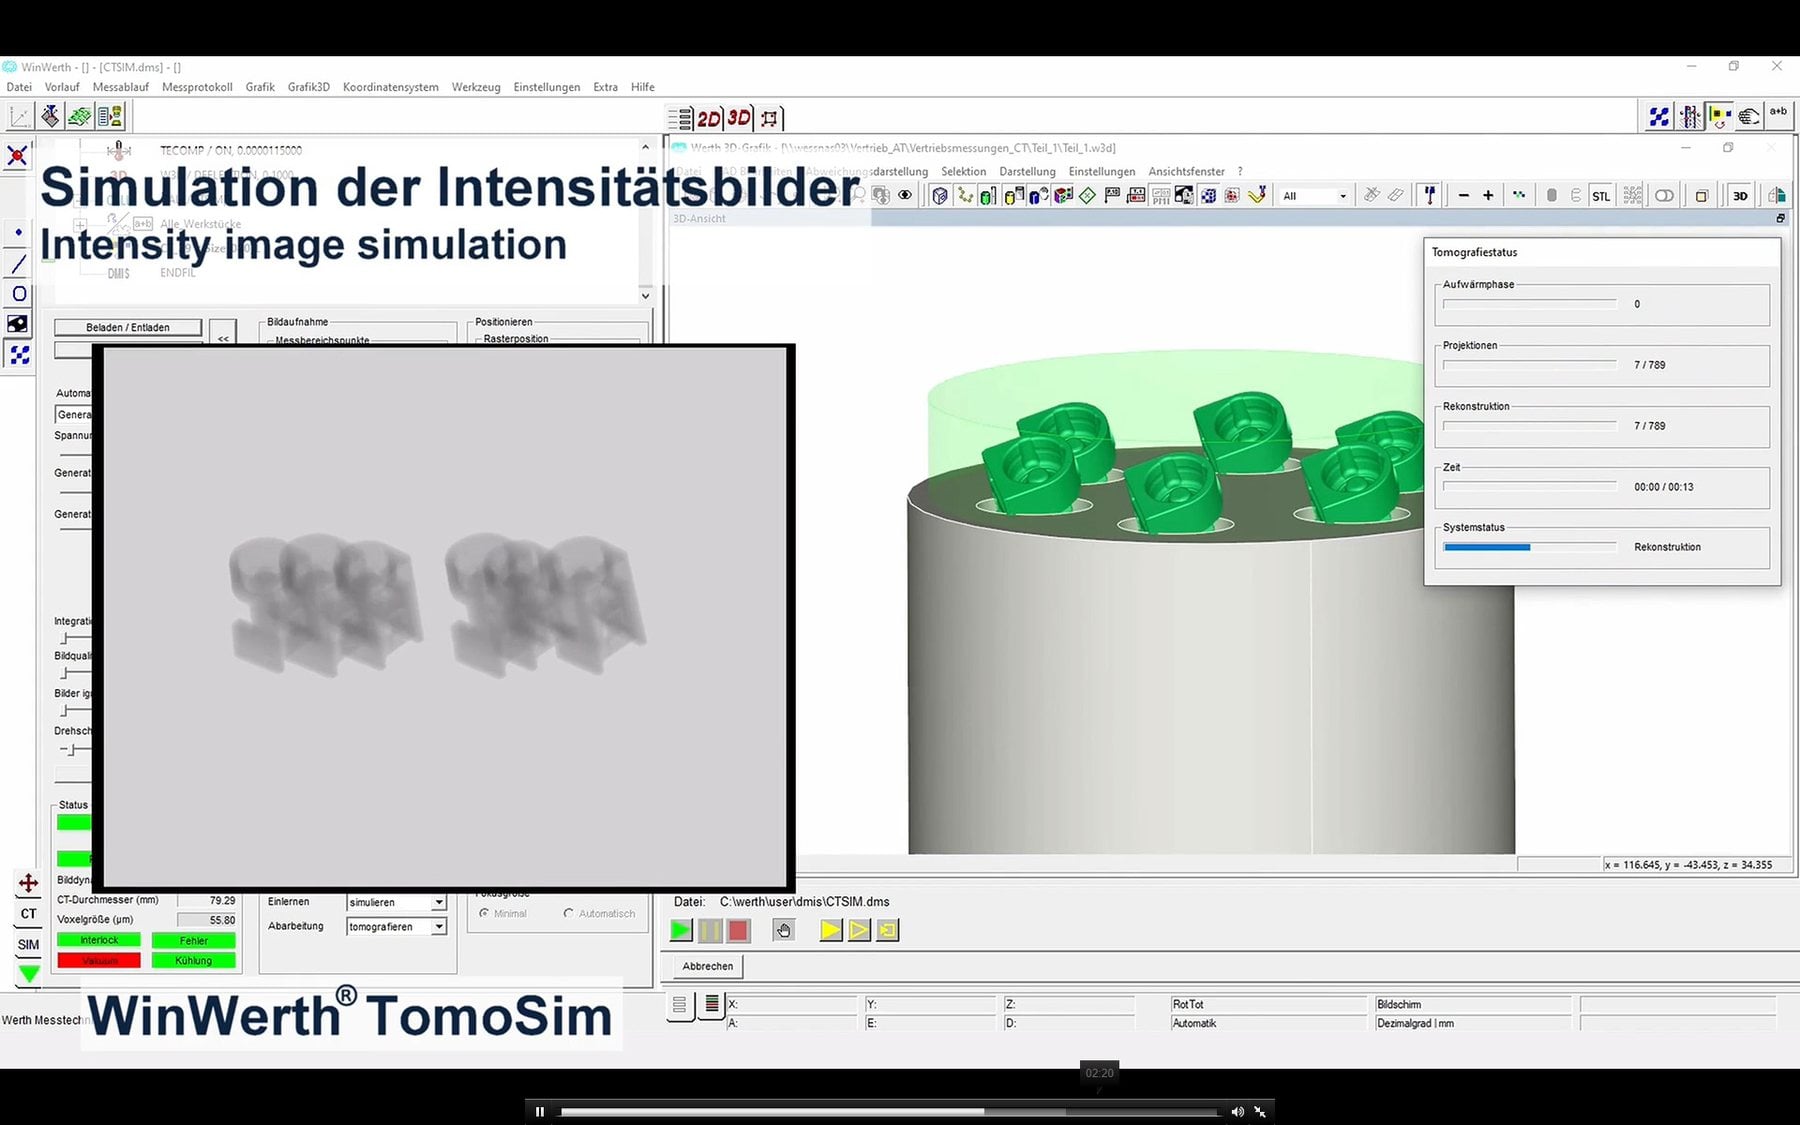
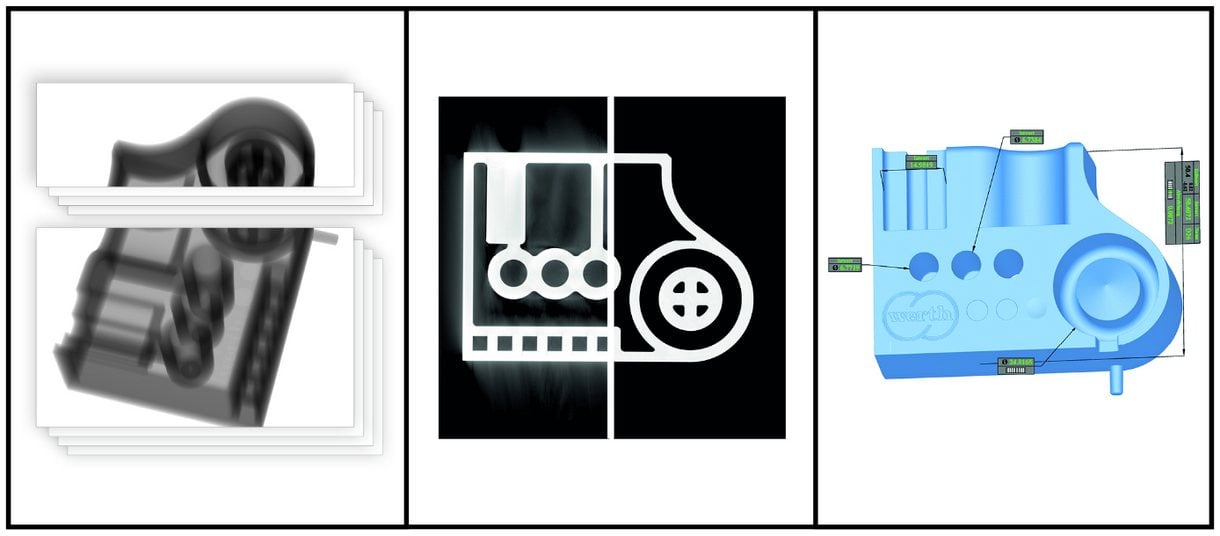
TomoSim, tomografi sürecini CAD verileri veya STL formatındaki bir nokta bulutu kullanarak çevrimdışı simüle eden ilk koordinat ölçüm yazılımıdır. Ayarlanan CT parametrelerini dikkate alan gerçekçi simülasyon, tüm önemli artefaktları içeren bir hacmin hesaplanmasını mümkün kılar. Örneğin, ilk iş parçası üretilirken ve makinede başka ölçümler yapılırken, eş zamanlı olarak çevrimdışı bir iş istasyonunda WinWerth® ölçüm yazılımı ile bir ilk numune muayene programı öğretilebilir. Bu sayede TomoSim, örneğin çok vardiyalı çalışan TomoScope® makinelerinde süreçleri hızlandırır ve duruş sürelerini azaltır.
Tomografi sürecinin simülasyonu, ilk iş parçası tamamlanana kadar program oluşturma ve fizibilite kontrolünün bitirilmesinin yanı sıra CT parametrelerinin test edilmesine ve optimize edilmesine de olanak tanır. Simüle edilen hacim yardımıyla, örneğin ışın sertleşmesi veya çok az sayıda dönüş adımından kaynaklanan önemli artefaktlar tespit edilebilir ve gerekirse uygun bir artefakt düzeltmesi seçilebilir. Bir diğer yenilik de çapak tespiti, boşluk analizi, gözeneklilik analizi, metin tanıma, SurfaceScan Predefined gibi hacim tabanlı analizlerin veya hacim kesitlerindeki analizlerin tamamen çevrimdışı programlanmasıdır.
Kolaylaştırılmış test ve değişiklik
WinWerth® kullanıcı arayüzündeki özellik ağacı, programların adım adım işlenebildiği ve değişikliklerin eklenebildiği test ve değişiklik modunun kontrolü için de kullanılır. Paralel bir metin düzenleyici, deneyimli operatörlerin programları öğretirken DMIS program kodunu doğrudan girmesine veya değiştirmesine olanak tanır. Bir program bölümü fare ile seçilerek tekrarlı işleme için döngü olarak tanımlanabilir veya alt program olarak ayrılabilir. Seçilen işlevsel açıdan önemli test ölçüleri, özellik odaklı ölçüm kullanılarak belirlenebilir.
CAD-Online® ile kolay kullanım
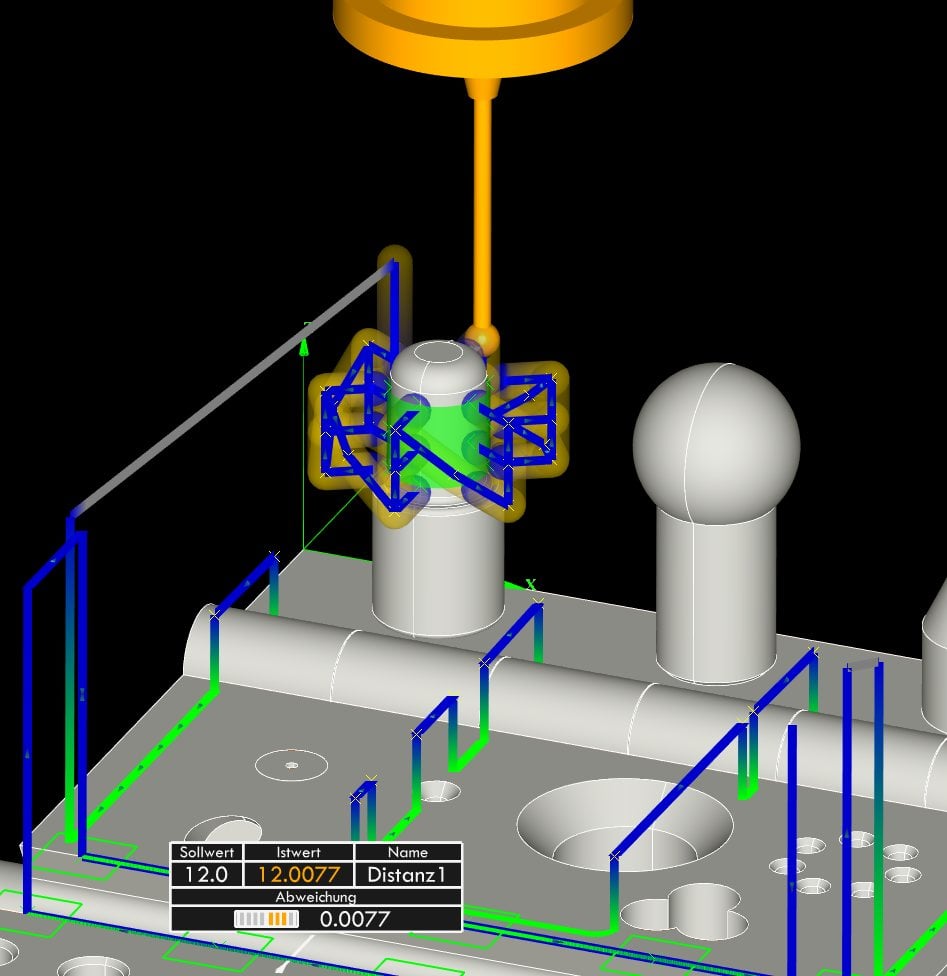
WinWerth®'e entegre CAD modülünün bir diğer avantajı, CAD bilgilerinin koordinat ölçüm makinesini konumlandırmak için kullanılabilmesidir. Werth, bu teknolojiyi 1990'ların ortalarında CAD-Online® adıyla sunan muhtemelen ilk koordinat ölçüm makinesi üreticisidir. Tüm ölçüm akışı, CAD modeli üzerindeki geometrik özellikler seçilerek kontrol edilebilir. Ölçüm makinesi oluşturulan ölçüm konumlarına otomatik olarak gider ve seçilen sensörlerle ölçüm yapar.
Bu şekilde, örneğin ölçüm noktaları otomatik olarak nokta bulutları halinde yakalanabilir veya Werth 3D Patch ya da konfokal sensörlerle tek tek ölçümler yüksek çözünürlükte otomatik olarak hizalanarak daha büyük alanlar ölçülebilir. Görüntü işleme sensörüne yönelik aydınlatma ayarı gibi teknoloji parametreleri, aydınlatma, ölçüm nesnesi ve görüntüleme sistemi arasındaki etkileşim dikkate alınarak doğrudan ölçüm makinesi üzerinde ayarlanabilir. Hareket akışları iş parçası ile makine veya sensör geometrisine göre otomatik olarak değiştirilerek çarpışmalar önlenir.
CAD-Offline® ile zaman kazandıran programlama
WinWerth® ölçüm yazılımı, ölçüm makinesi olmadan bir CAD-Offline® iş istasyonunda da çalıştırılabilir. Werth bu alanda da öncü olmuş ve daha 1990'ların başında müşterilerine çözümler sunmuştur. Burada test programları yalnızca CAD modeli üzerinde oluşturulur ve test edilir. Özellikle dokunsal sensörlerde bu yöntem, ölçüm noktalarına ve serbest konumlara konumlandırma yapılmadan ölçüm programları oluşturulduğu için çoğu zaman birkaç saatlik zaman tasarrufu sağlar. Çevrimdışı programlamaya yönelik cihaz simülasyonu, iş parçasının 3D CAD modeli üzerinde gerçekleştirilir. Çarpışma analizi arka planda yapılır. CAD-Offline® pahalı makine zamanından tasarruf sağlar. Test planları, ilk iş parçası veya ölçüm nesnesi üretildiğinde zaten tamamlanmış olur. Ölçüm nesnesiyle ilgili etki faktörleri daha sonra tek adımlı çalışmada bir test çalıştırmasıyla yeniden düzenlenebilir. Çevrimiçi ve çevrimdışı çalışma, tek kaynaktan tutarlı bir kullanım konseptiyle gerçekleştirilebilir ve ölçüm sonuçlarının “doğruluğu” güvence altına alınır. Ölçüm cihazı üreticisinden bağımsız programlama iş istasyonlarında durum böyle değildir.
PMI bilgileri işleri kolaylaştırır
Günümüzde birçok CAD sistemi PMI (Product and Manufacturing Information – ürün ve üretim bilgileri) verilerini entegre etme seçeneği sunmaktadır. Ortaya çıkan CAD veri setleri, CAD özelliklerinin geometri tanımının yanı sıra tasarımcı tarafından tanımlanan ölçüleri de içerir. Geometrik özellikler seçildiğinde WinWerth® ölçüm yazılımı, bir çözüm bulmak için bağlanacak tüm geometrik elemanlar üzerine ölçüm noktaları veya tarama çizgileri dağıtır ve ölçüm akışı en azından kısmen otomatik olarak oluşturulur. CAD modelinin oluşturulmasındaki artan gereksinimler nedeniyle bu çözüm ne yazık ki henüz pek yaygın değildir.
Ölçüm akışının tamamen otomatik olarak oluşturulması isteniyorsa, gerekli tüm parametrelerin PMI verilerinde saklanması veya ölçüm yazılımı tarafından otomatik olarak belirlenmesi gerekir. Bu gereksinimler karşılandığında, örneğin kontakt lens enjeksiyon kalıplarının üretimine yönelik dar toleranslı metal takımların ölçümü için eksiksiz ölçüm akışları WinWerth®'te tamamen otomatik olarak oluşturulabilir. Ölçüm, multisensörlü bir koordinat ölçüm makinesiyle, görüntü işlemeli optik mesafe sensörlerinin bir kombinasyonu kullanılarak ve iş parçası için otomatik bir döner/eğik eksen yardımıyla gerçekleştirilir.
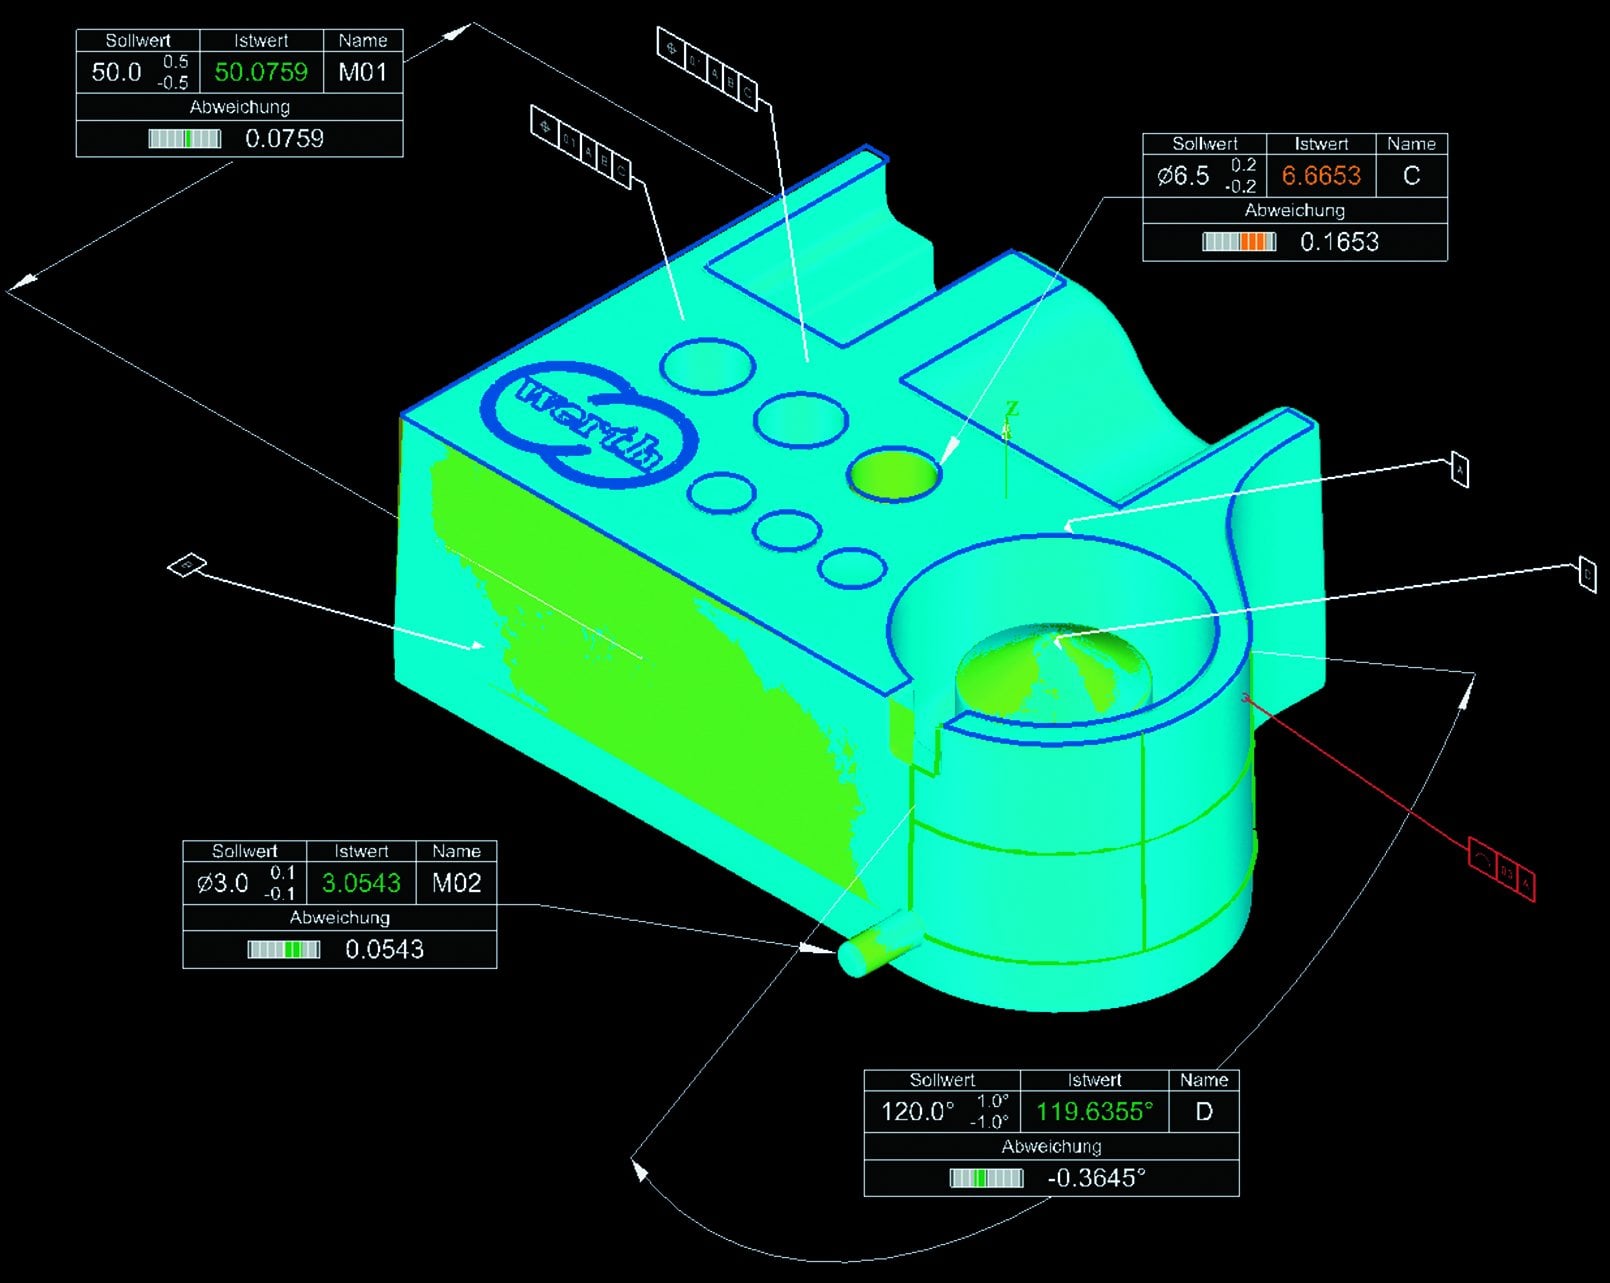
Optik ve bilgisayarlı tomografi taramaları için görüntülerin kusursuz analizi
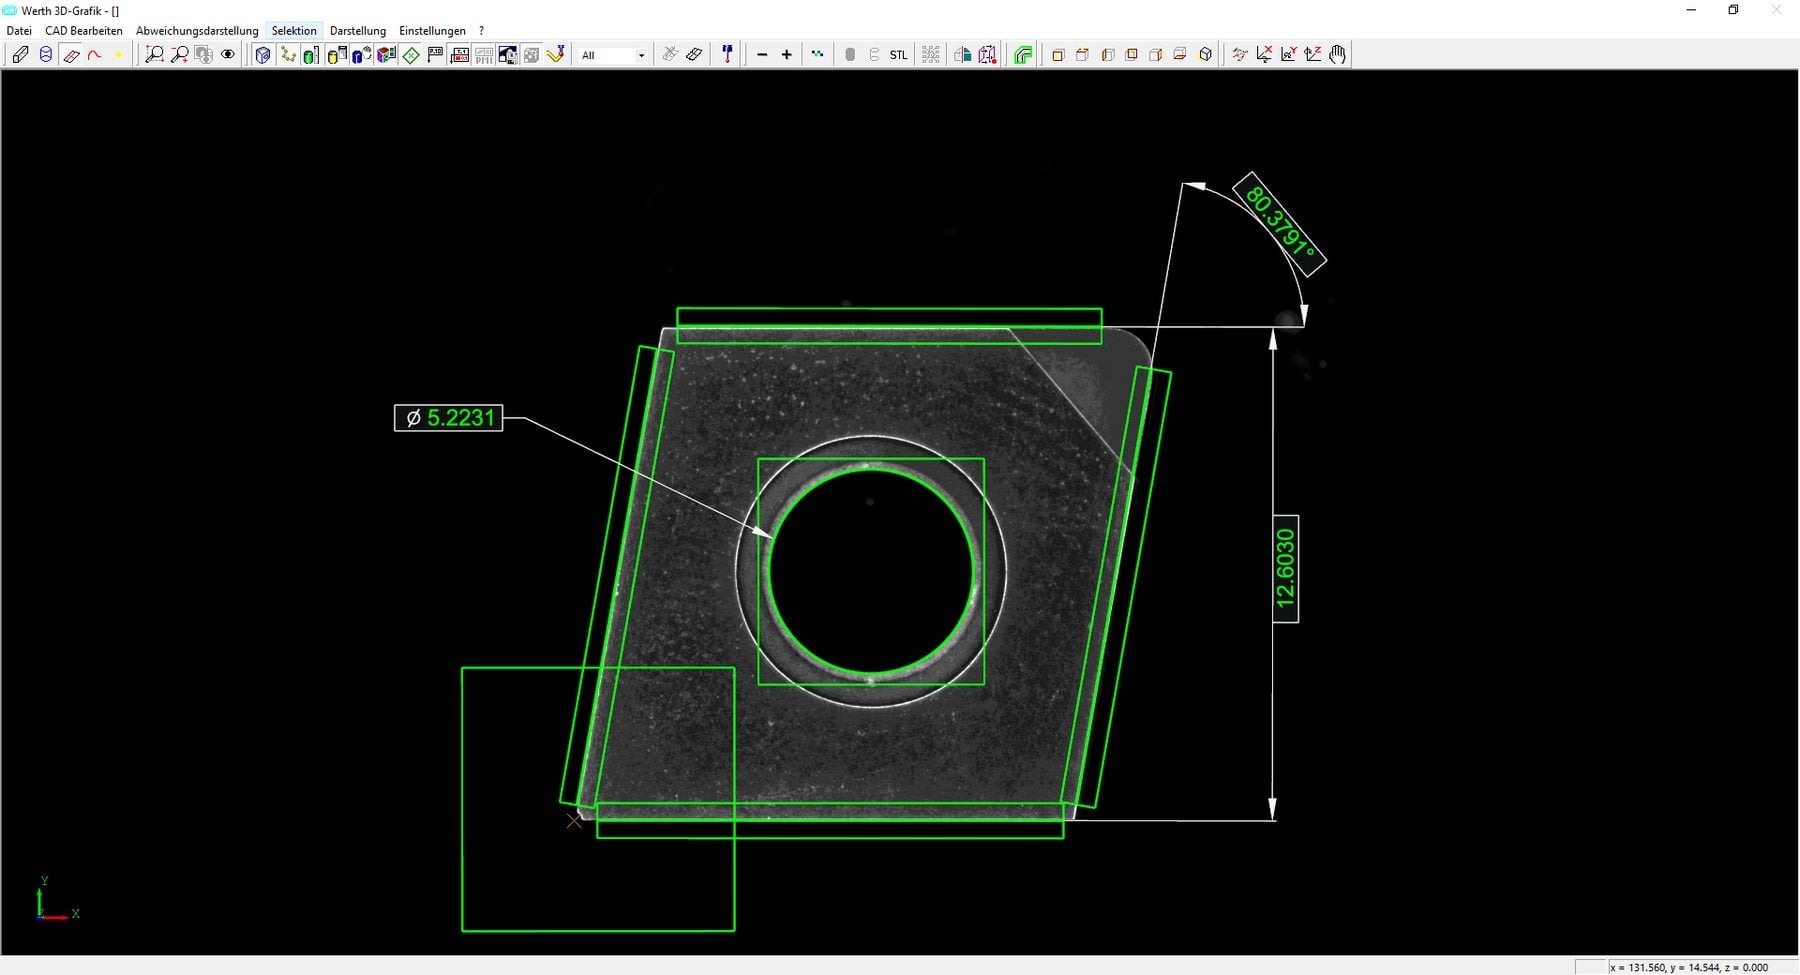
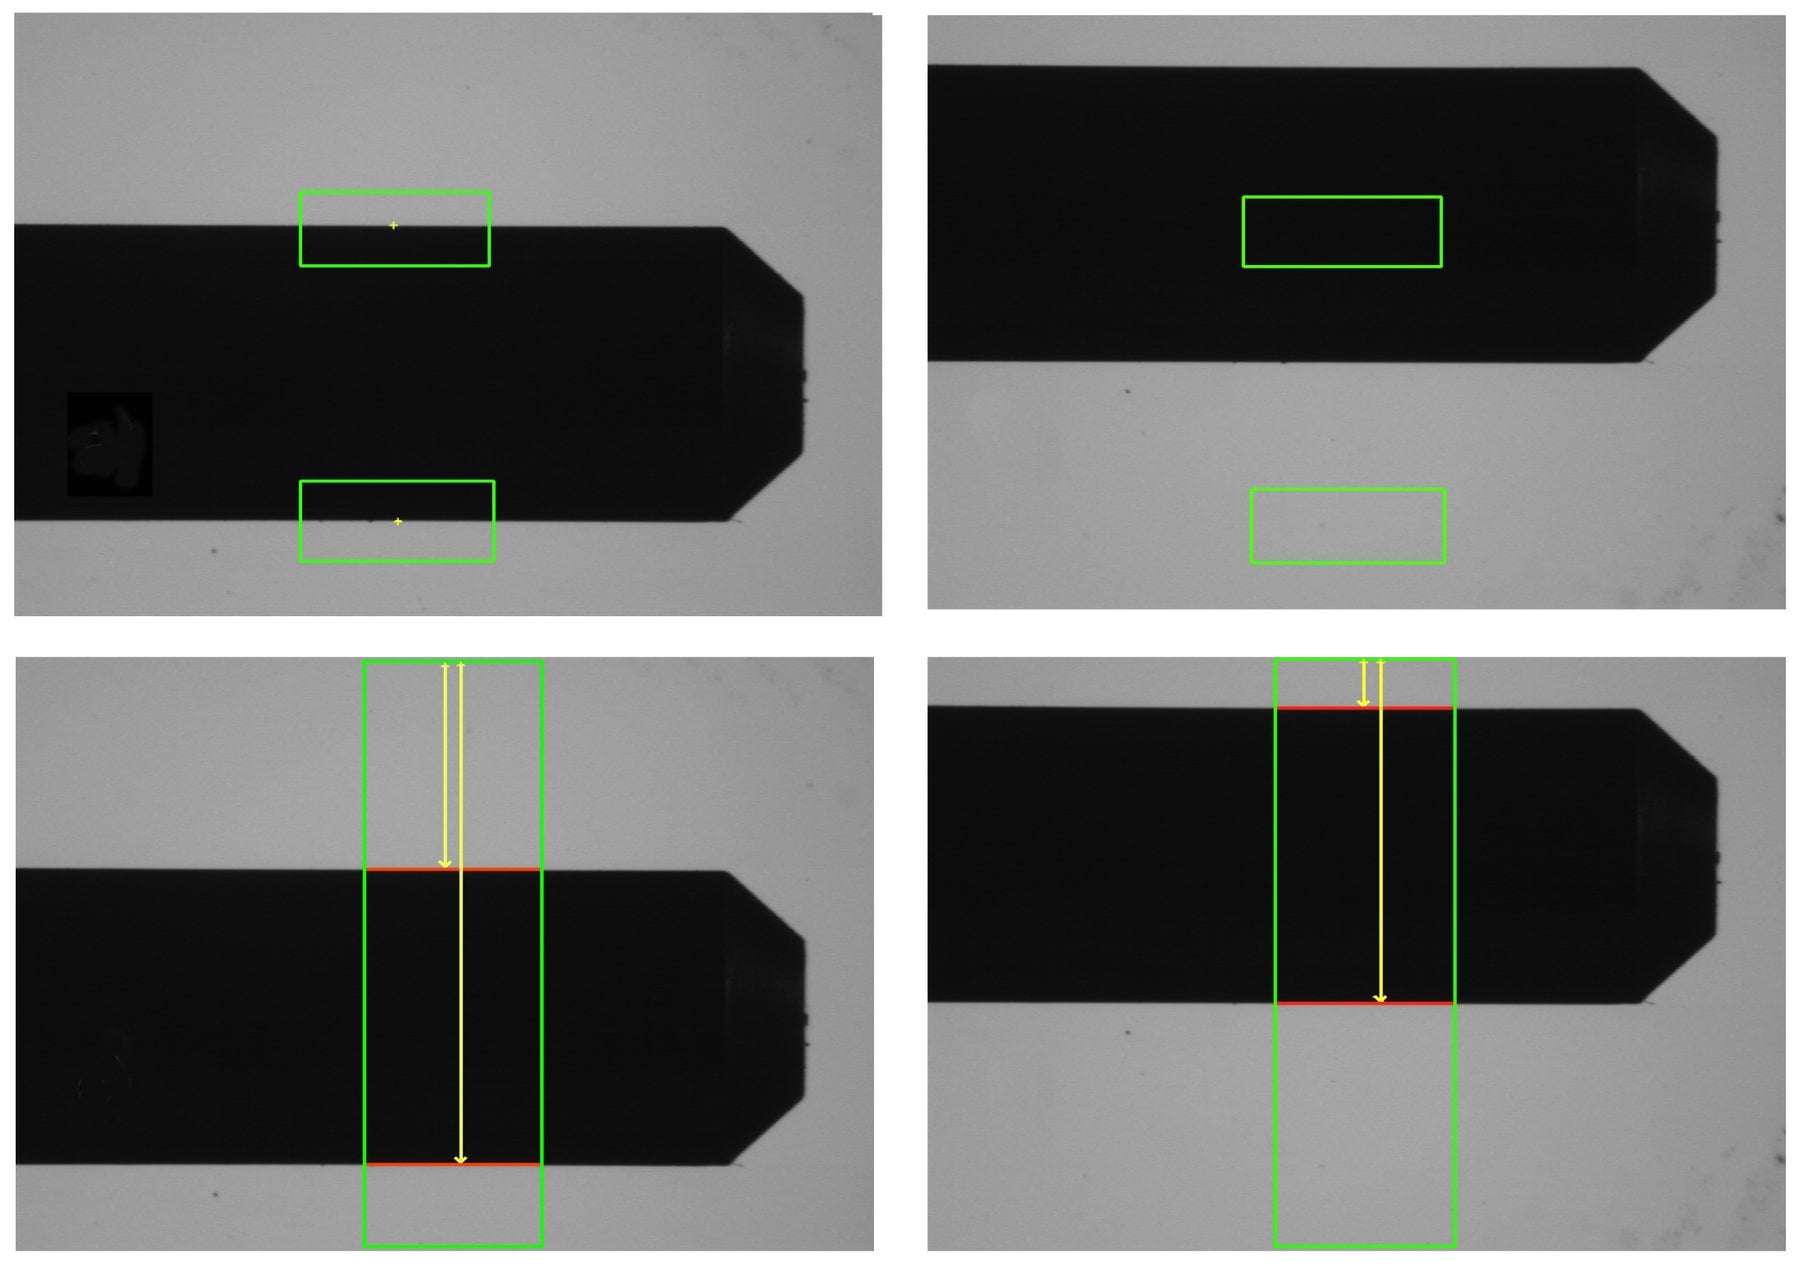
Görüntü içeriğini analiz etmek ve ölçüm noktalarını belirlemek için kullanılan görüntü işleme algoritmaları, görüntü işleme sensörlerinden elde edilen ölçüm sonuçlarının veya tomografik taramada kesitlerin değerlendirilmesinin kalitesi üzerinde de önemli bir etkiye sahiptir. Günümüzde değerlendirme ağırlıklı olarak PC donanımı ve yazılımı ile gerçekleştirilmektedir. İlk işlem adımında görüntü, görüntü filtreleriyle iyileştirilebilir (kontrastın optimize edilmesi, yüzey kusurlarının yumuşatılması). Bu sayede zor kenarlarda ve gelen ışıkta zorlu tarama koşullarında bile güvenilir ölçümler yapılabilir.

Güvenilir ölçüm için kontur görüntü işleme
İlgili objektiflerin görüş alanından daha büyük konturlar, koordinat ölçüm makinesinin CNC eksenleriyle birlikte otomatik kontur takibi kullanılarak bütün halinde yakalanabilir (kontur tarama). Bu tarama yöntemi, örneğin zımbalama takımlarındaki birkaç görece büyük konturun kontrolü için oldukça uygundur.
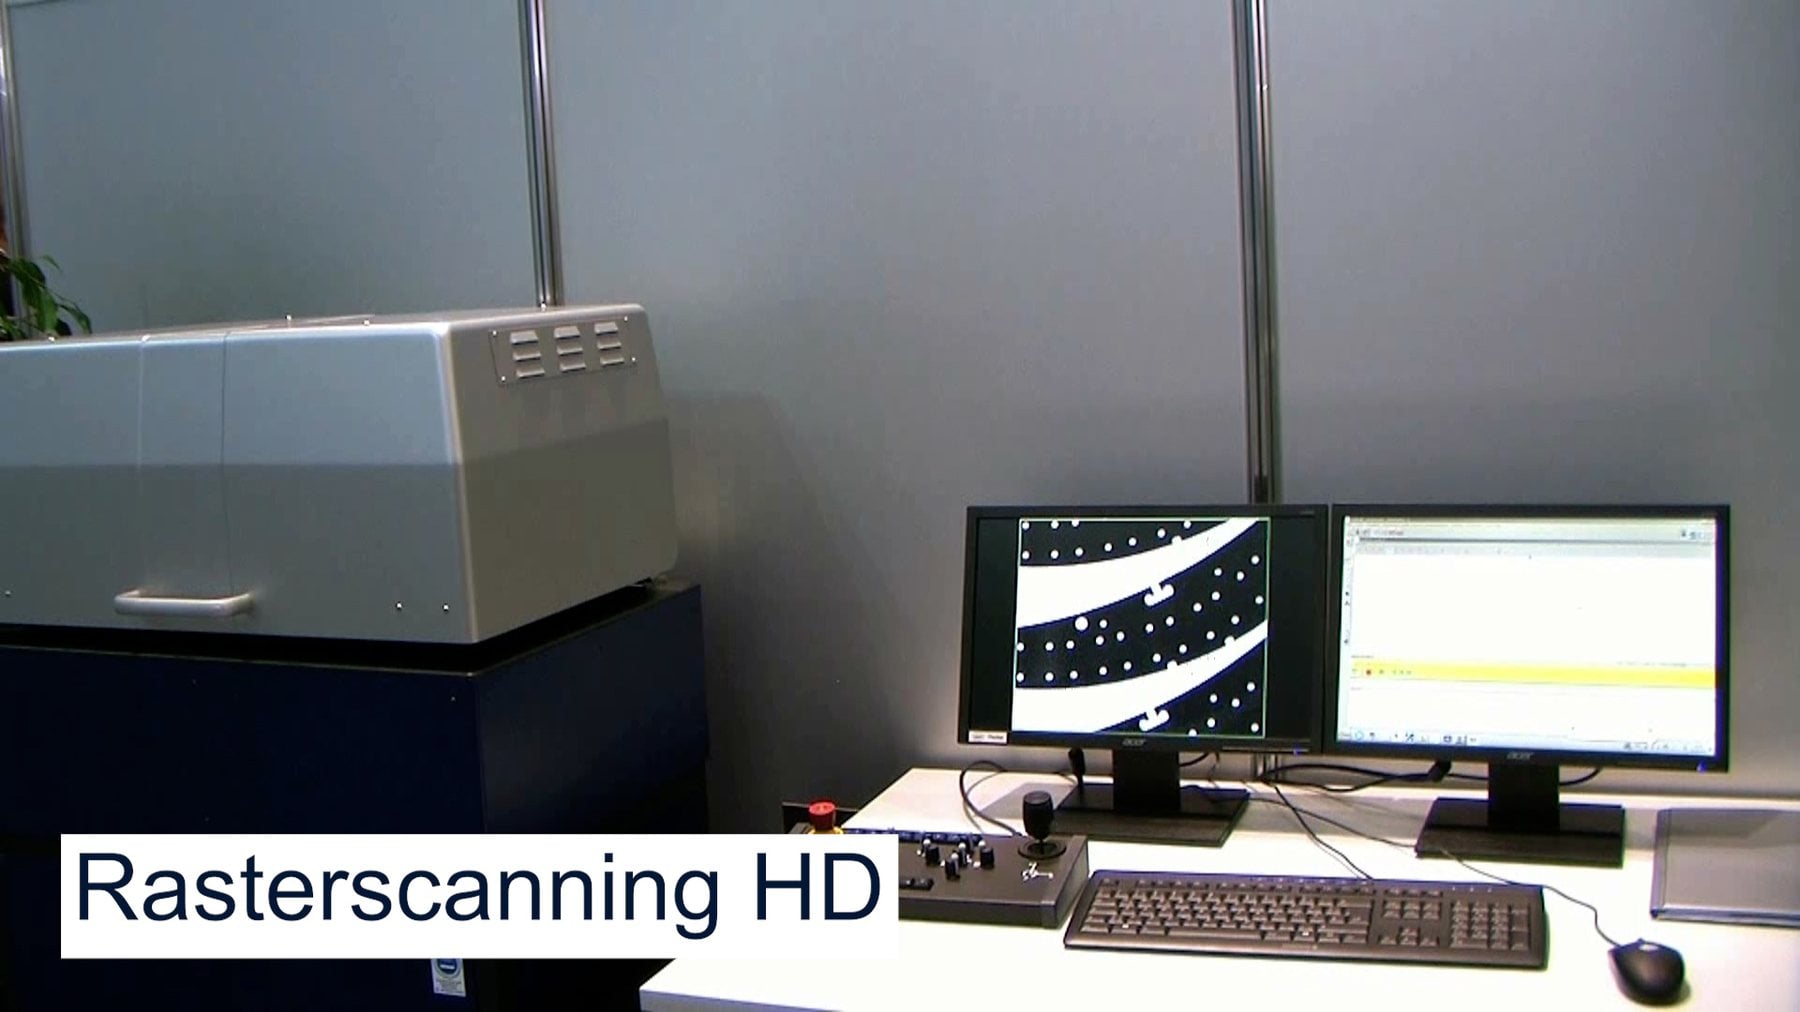
İş parçasının daha büyük alanlarını yakalamak için bir diğer yöntem de “raster scanning HD” (patentli) yöntemidir. Burada görüntü işleme sensörü, hareket sırasında iş parçasının görüntülerini yüksek frekansta yakalar. Bu görüntüler yeniden örneklenir ve üst üste bindirilerek 20.000 megapiksele kadar çözünürlüğe sahip bir genel görüntü oluşturulur. Bu sayede örneğin büyük fiber bağlayıcılar üzerindeki 100.000 küçük delik 7 saat yerine yalnızca 35 dakikada ölçülür. Büyük alanların bile yüksek büyütmeyle ölçülmesi ve birkaç görüntünün ortalamasının alınması sinyal-gürültü oranını iyileştirerek doğruluğu da artırır. Süreç, ölçüm görevinin gereksinimlerine göre özelleştirilebilir.
Raster Scanning HD P ile önceden belirlenmiş bir yol kullanılarak yalnızca ilgili alanlarda görüntü alınması, iş parçasının tamamının Raster Scanning HD N ile dikdörtgen raster taramasına kıyasla ölçüm süresinde ve veri hacminde ek bir azalma sağlar. Döner eksenli cihazlarda Raster Scanning HD ROTARY, dönme sırasında görüntü alınmasını ve dönel simetrik iş parçalarının yanal yüzeyinin “açılmış” genel görüntüsü üzerinde ölçüm yapılmasını mümkün kılar.
Raster tarama: ölçüm aralığından bağımsız çözünürlük
İlgili objektiflerin görüş alanından daha büyük konturlar, koordinat ölçüm makinesinin CNC eksenleriyle birlikte otomatik kontur takibi kullanılarak bütün halinde yakalanabilir (kontur tarama). Bu tarama yöntemi, örneğin zımbalama takımlarındaki az sayıda görece büyük konturun kontrolü için oldukça uygundur.
İş parçasının daha büyük alanlarını yakalamak için bir diğer yöntem de “raster scanning HD” (patentli) yöntemidir. Burada görüntü işleme sensörü, hareket sırasında iş parçasının görüntülerini yüksek frekansta yakalar. Bu görüntüler yeniden örneklenir ve üst üste bindirilerek 4000 megapiksele kadar (2021 itibarıyla) bir genel görüntü oluşturulur. “Görüntü içinde” değerlendirmede örneğin 100 delik 3 s içinde ölçülebilir. Büyük alanların yüksek büyütmeyle ölçülmesi ve birkaç görüntünün ortalamasının alınması sinyal-gürültü oranını iyileştirerek doğruluğu da artırır. Yöntem, ölçüm görevinin gereksinimlerine göre özelleştirilebilir.
Raster Scanning HD P ile önceden belirlenmiş bir yol kullanılarak yalnızca ilgili alanlarda görüntü alınması, iş parçasının tamamının Raster Scanning HD N ile dikdörtgen taramasına kıyasla ölçüm süresinde ve veri hacminde ek bir azalma sağlar. Döner eksenli cihazlarda Raster Scanning HD ROTARY, dönme sırasında görüntü alınmasını ve dönel simetrik iş parçalarının yanal yüzeyinin “açılmış” genel görüntüsü üzerinde ölçüm yapılmasını mümkün kılar.
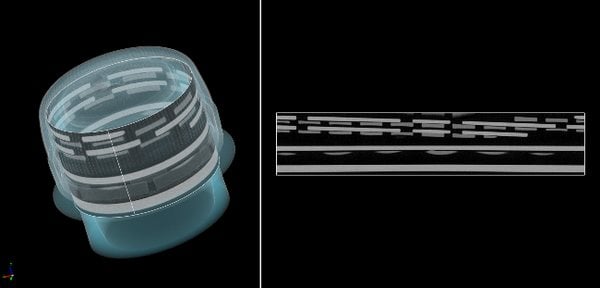
Hacim kesiti sensörü
2D kontur görüntü işleme ve ilgili görüntü işleme filtreleriyle CT hacminin veya nokta bulutunun herhangi bir kesitinde de ölçüm yapılabilir. Bu, diğer avantajlarının yanı sıra özellikle birden fazla malzemeden oluşan iş parçalarının ölçümünü kolaylaştırır. Düzlemsel kesitlere ek olarak, hacim kesiti sensörüyle güvenilir ölçümler veya WinWerth® VolumeCheck ile muayene için silindirik CT hacim kesitleri de mümkündür. Silindirin taban alanı dairelerle sınırlı değildir ve herhangi bir şekil alabilir. Sonuç olarak hem kesit yüzeyinin 3D görünümü hem de kesilen silindirin açılmış 2D yanal yüzeyi görüntülenir.
Rasterleme ile çözünürlüğün artırılması ve ölçüm aralığının genişletilmesi
Raster Tomografi'de ölçüm nesnesinin birkaç bölümü art arda yakalanır ve ilgili görüntü yığınları kaydedilir. Tarama, döner eksen boyunca (X taraması), döner eksene dik olarak (Y taraması) ve her iki yönde (XY taraması) gerçekleştirilebilir. Değerlendirme sırasında nesnenin tamamına ait ilgili piksel veya voksel bilgileri birleştirilir. Bu işlem, görüntü birleştirme (stitching) yapılmadan yalnızca yüksek doğruluklu koordinat eksenleri kullanılarak gerçekleştirilir. Çözünürlük, küçük bir iş parçasının birkaç raster adımıyla daha yüksek büyütmede yakalanmasıyla artırılır; ölçüm aralığı ise büyük bir iş parçasının birkaç bölüm halinde yakalanmasıyla genişletilir.
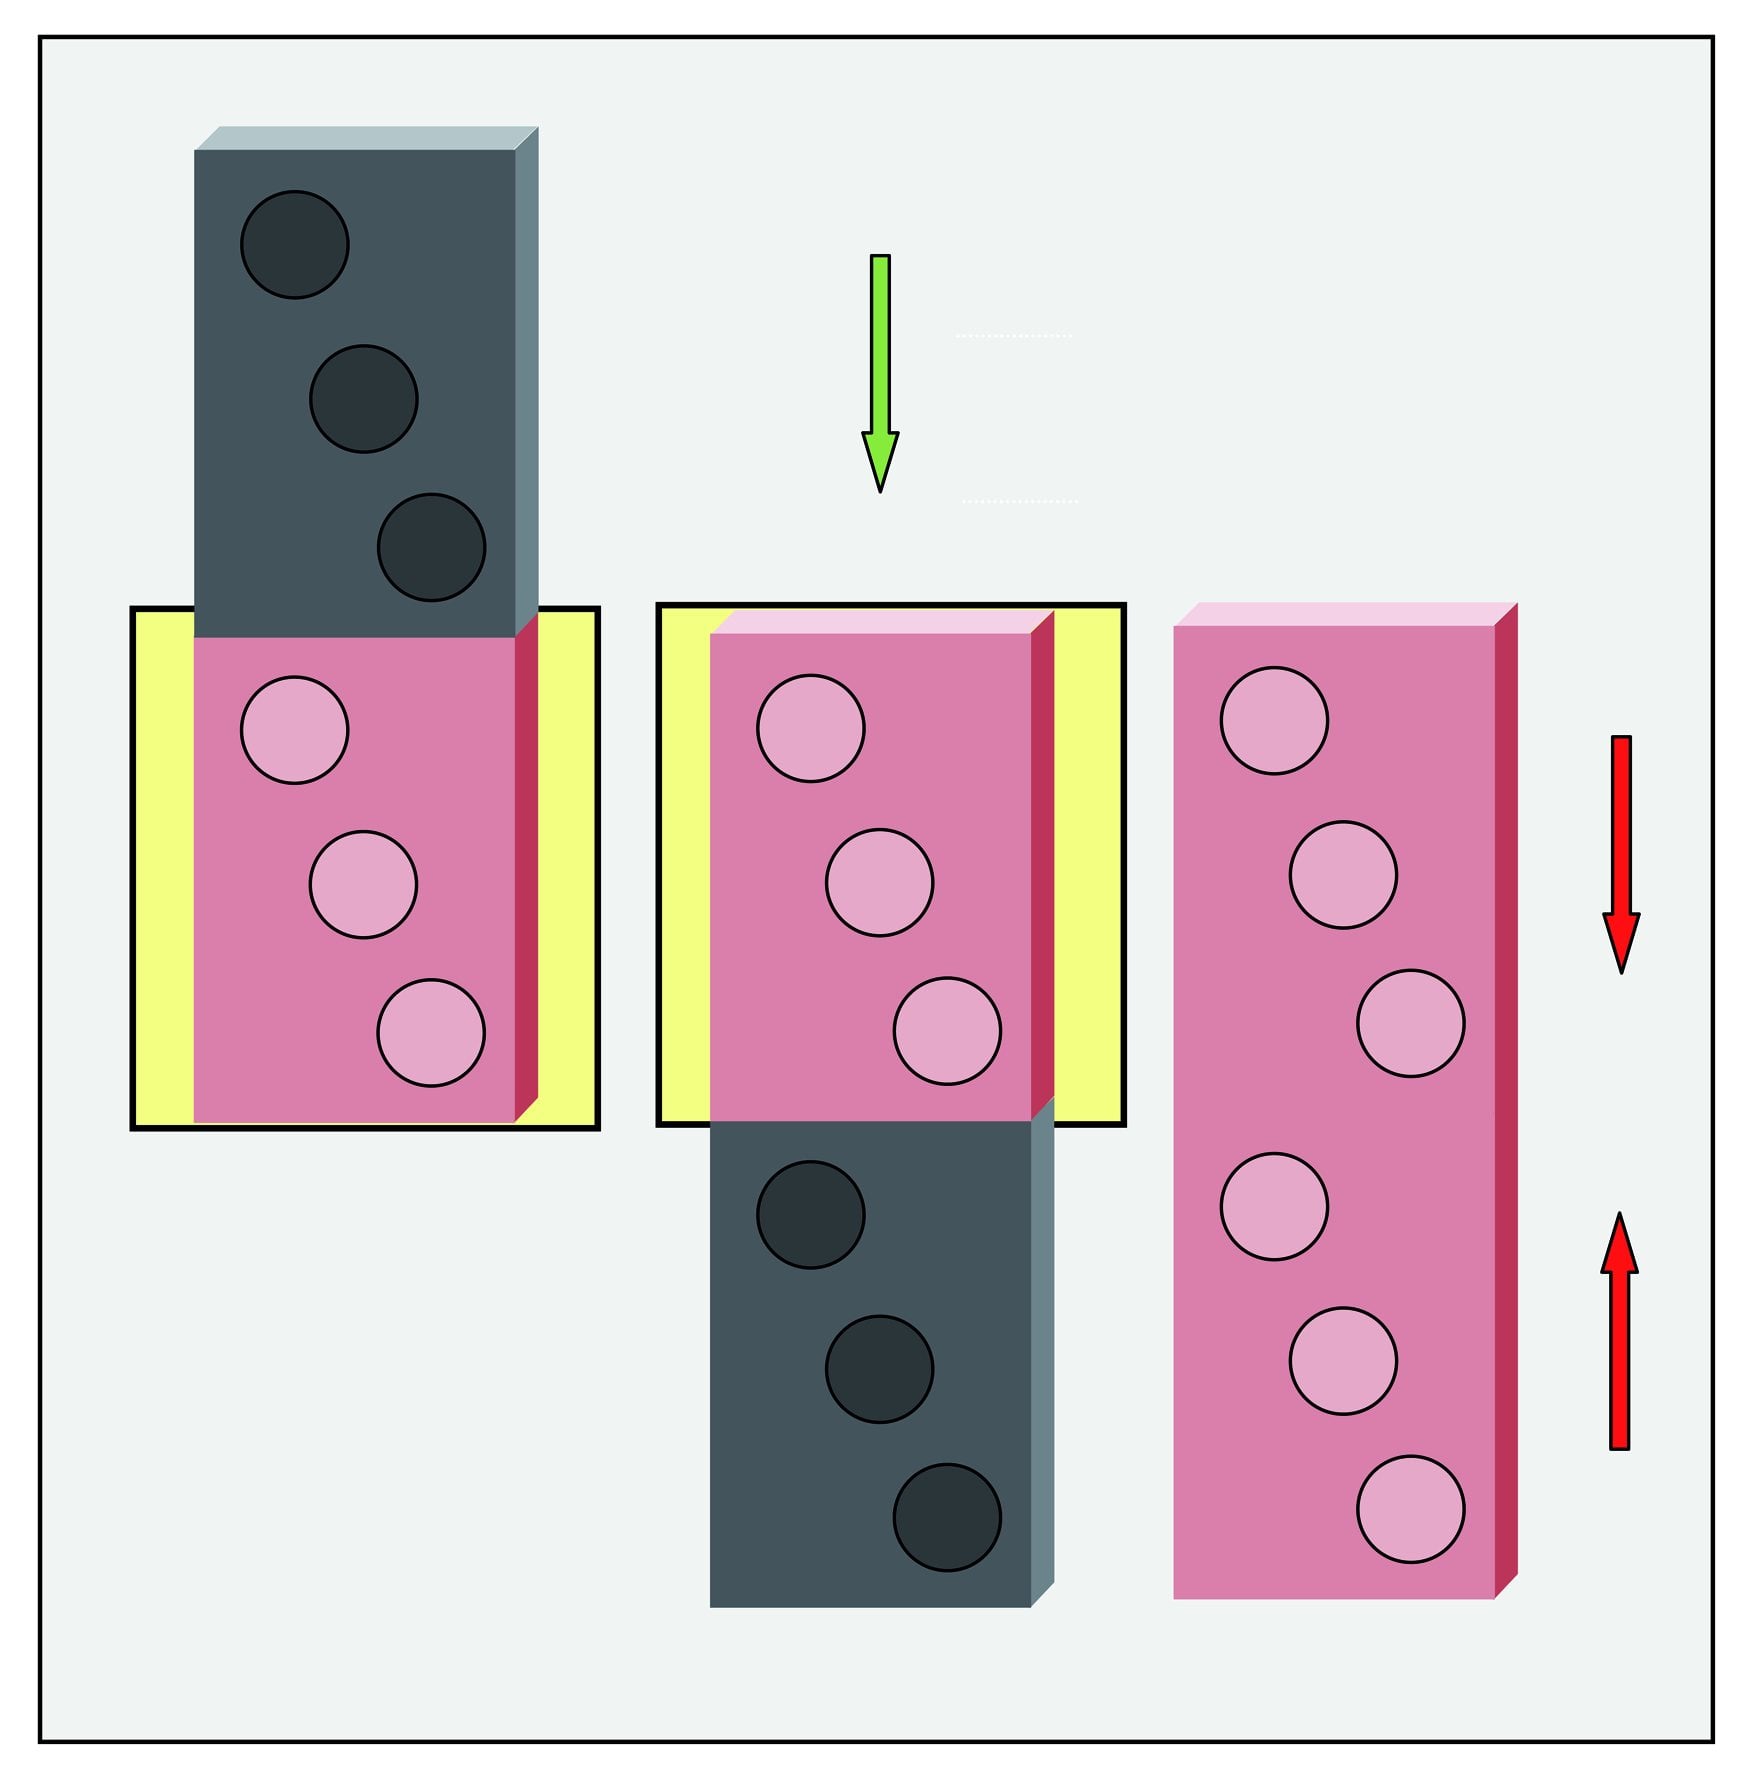
Multi-ROI CT ile eksantrik kesitleri yüksek çözünürlükte tomografik olarak tarayın ve metrolojik olarak birleştirin
Eksantrik tomografi, iş parçasının döner tabla üzerinde herhangi bir yere konumlandırılmasına olanak tanır (patentli). İş parçasının karmaşık ve zaman alıcı bir şekilde hizalanmasına gerek kalmaz; bu da kullanım kolaylığını artırır. Kesitsel tomografi veya ROI tomografisi (ROI: ilgi bölgesi), ölçüm nesnesinin tamamını, örneğin zaman alıcı ve yüksek bellek gerektiren raster tomografi ile yakalamak zorunda kalmadan, ölçüm nesnesinin belirli bölümlerini yüksek çözünürlükle ölçmek için kullanılır. Multi-ROI tomografi, eksantrik ve kesitsel tomografinin avantajlarını bir arada sunar. Ölçüm nesnesinin herhangi bir konumunda birden fazla yüksek çözünürlüklü bölüm de seçilebilir.
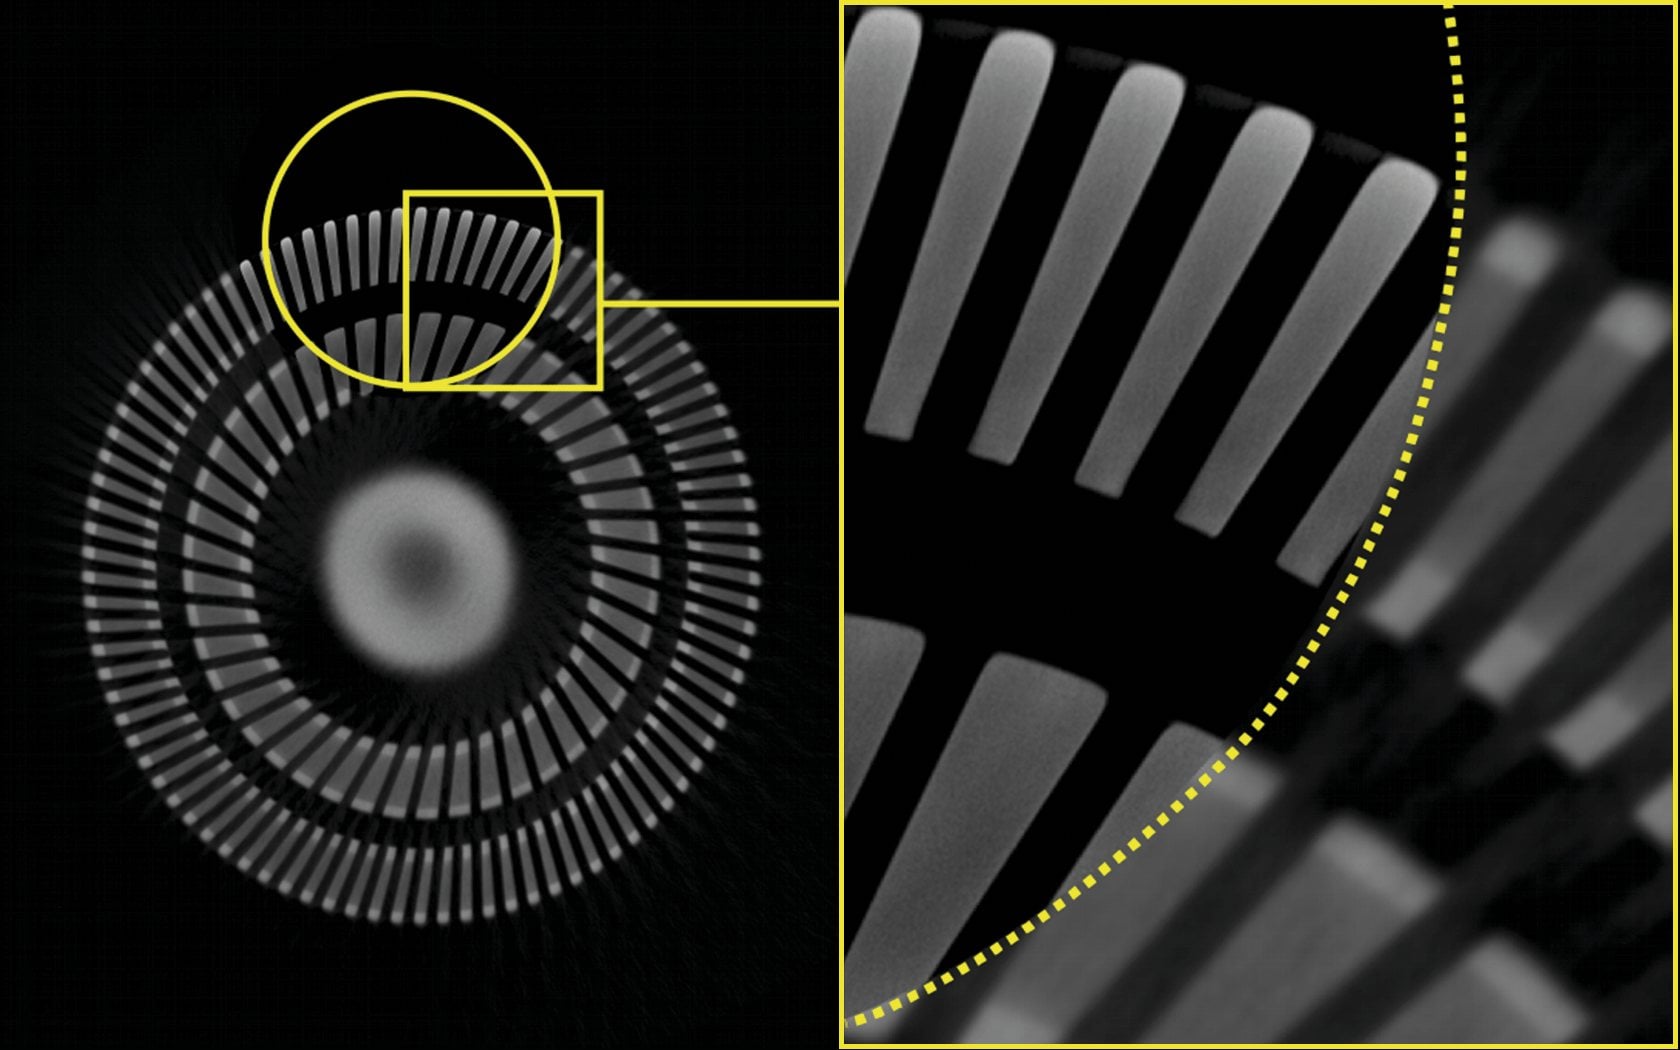
Düşük ölçüm belirsizliği için Werth ClearCT
Werth ClearCT, döner eksen ile doğrusal hareket eksenlerinin özel bir kombinasyonuna dayanır. Geleneksel konik ışınlı CT'den farklı olarak bu yöntem, neredeyse artefaktsız bir CT hacmi oluşturulmasını sağlar. Zaman alıcı düzeltme yöntemlerine artık gerek kalmaz; bu da yüksek ölçüm hızında ve düşük ölçüm belirsizliğiyle güvenilir otomatik ölçüm yapılmasına olanak tanır.
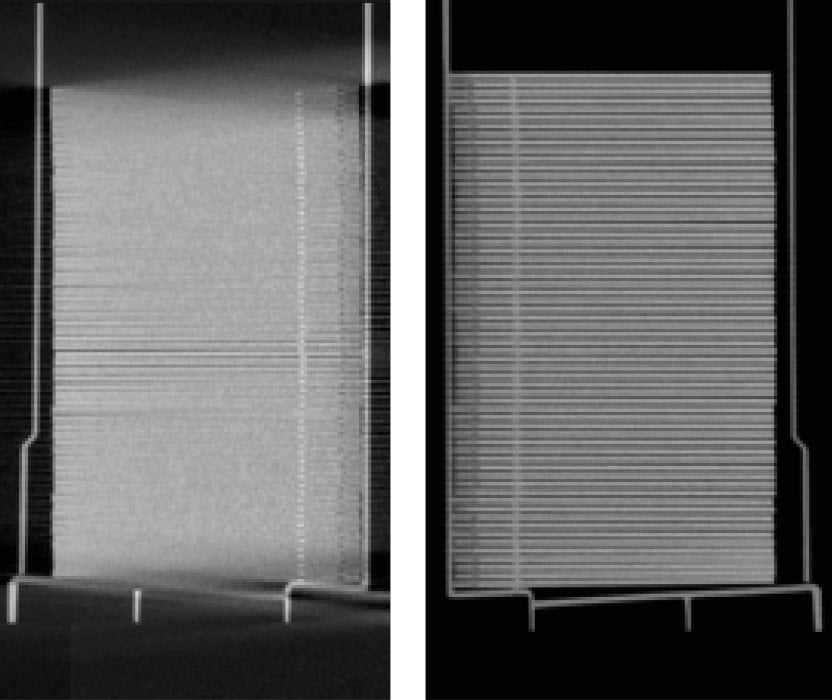
Dual-Spectra Tomografi ile çok malzemeli iş parçalarının ölçümü
Besleme konnektörleri gibi metal-plastik bileşenlerin X-ışınlı tomografik ölçümünde metal pimler, ışın sertleşmesi ve saçılan radyasyon nedeniyle çoğu zaman artefaktlara yol açar; bu da plastik gövde üzerindeki ölçümleri zorlaştırır. Dual-Spectra Tomografide ölçüm yazılımı, farklı katot gerilimlerinde veya farklı filtrelerle yapılan iki CT ölçümünü tek bir hacimde birleştirir. Radyasyon spektrumları iki malzemeye göre uyarlanır. Hacimdeki artefaktların buna bağlı olarak azalması, farklı malzemeler arasındaki boyutlar belirlenirken ölçüm belirsizliğini düşürür. Bu amaçla WinWerth® MultiMaterialScan, Werth alt voksel (subvoxeling) yöntemini kullanarak CT hacim verilerinden her malzeme için ayrı STL nokta bulutlarını, birden fazla farklı metal bileşen söz konusu olsa bile otomatik olarak hesaplar.
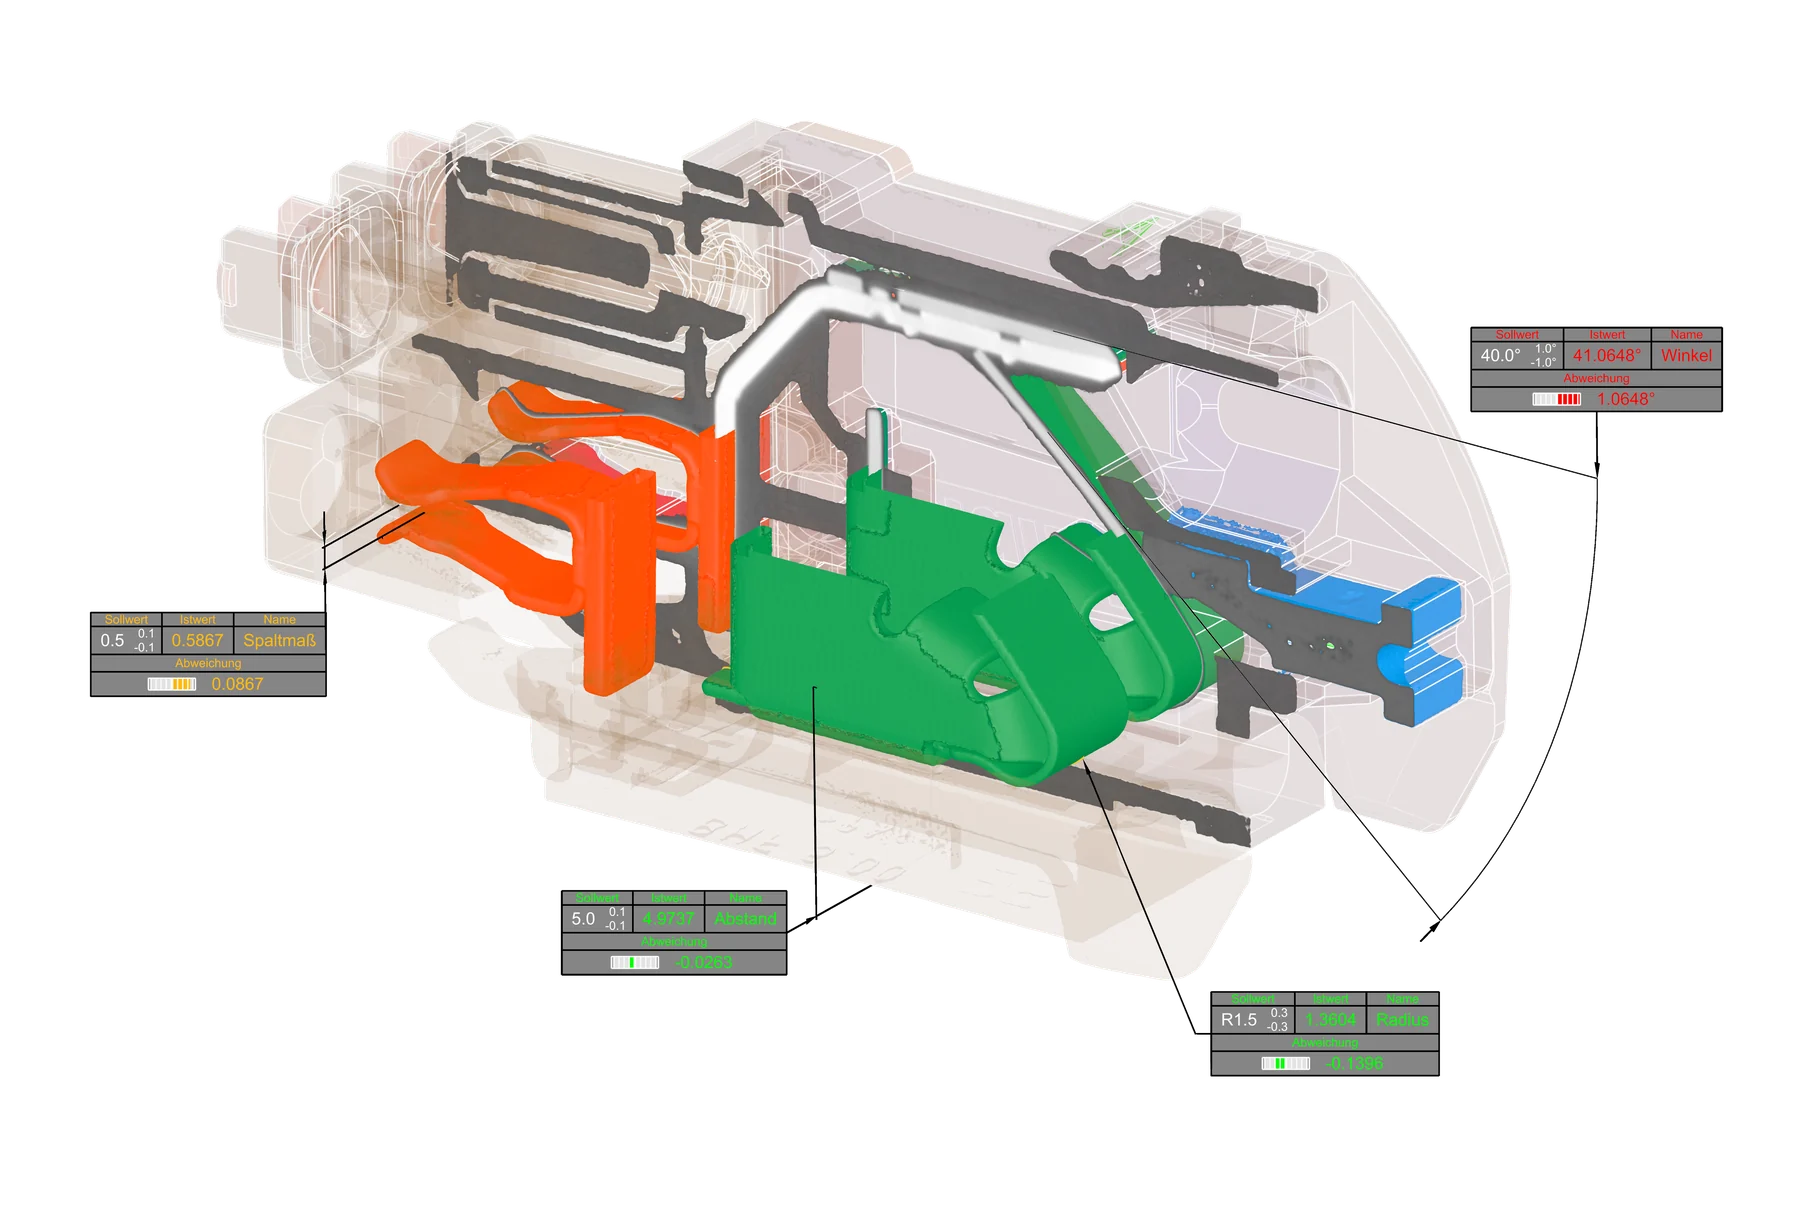
OnTheFly-CT ile cihaz ekseninin sürekli dönmesi sayesinde ölçüm süresinde azalma
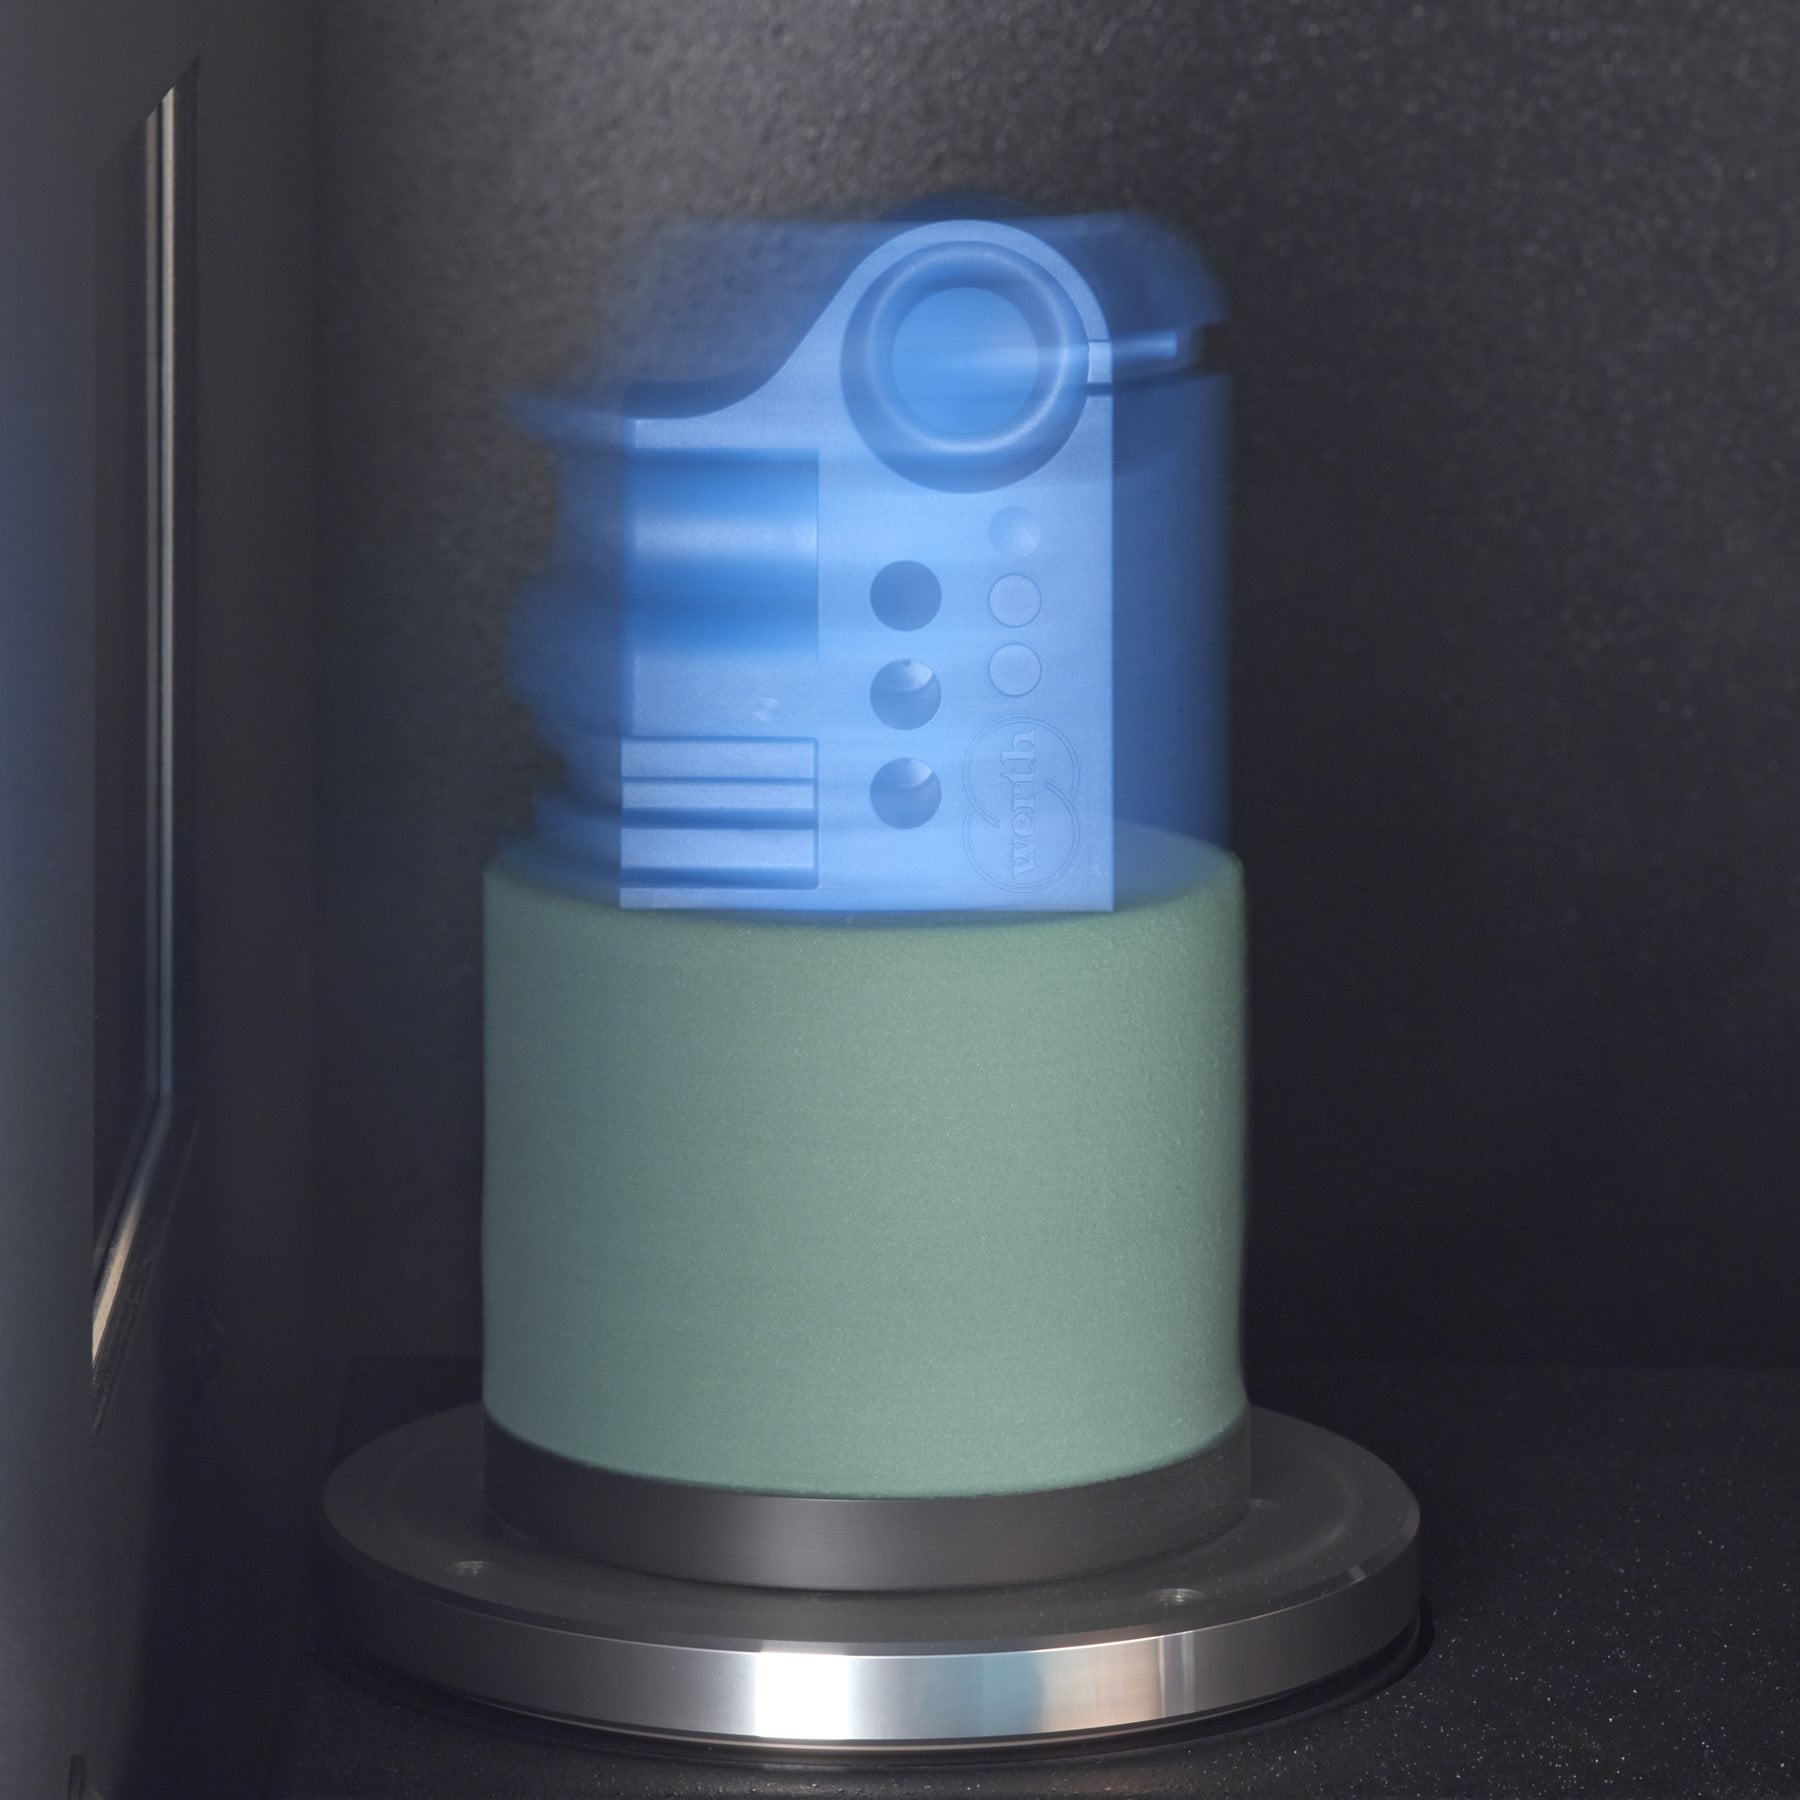
Geleneksel başla-dur modunda tomografik tarama yapılırken, pozlama sırasında hareket bulanıklığı oluşmaması için her radyografik görüntünün alınmasında dönme hareketi kesintiye uğratılır. OnTheFly Tomografi, sürekli dönme sayesinde iş parçasının konumlandırılmasına harcanan ölü süreden tasarruf edilmesini sağlar. Bu yöntem bir yandan aynı veri kalitesini korurken ölçüm süresini büyük ölçüde kısaltabilir, öte yandan aynı ölçüm süresini korurken veri kalitesini ve dolayısıyla ölçüm belirsizliğini iyileştirebilir.
İş parçalarının otomatik ölçümü
Program nasıl oluşturulursa oluşturulsun, ölçüm makinesi ölçüm akışını otomatik olarak veya (manuel kumandalı makinelerde) yarı otomatik olarak işleyebilir. Bu sayede makine, test prosedürünü ayrıntılı olarak bilmeyen kullanıcılar tarafından da kullanılabilir. Kullanım; parçaların yerleştirilmesi, iş parçası üzerinde bir koordinat sistemi ölçülerek konumlarının belirlenmesi (ön hizalama) ve programın başlatılmasından ibarettir. Ön hizalama, aparatlar kullanılarak otomatikleştirilebilir, hatta tamamen ortadan kaldırılabilir. Bu tür düzenekler aynı anda birden fazla iş parçasını da tutabilir (paletler). Böylece hazırlık süreleri kısalır. WinWerth® yazılımı ardından ölçüm akışını paletteki farklı konumlarda otomatik olarak tekrarlar.
Üretim sürecine entegre
WinWerth®, ölçüm cihazlarının kullanımı konusunda eğitimli olmayan kullanıcılar için yalnızca parça numarasını seçip bununla otomatik bir program akışını başlatma imkânı sunar. Alternatif olarak bu işlem, üretim emri üzerindeki bir barkodun okutulmasıyla da yapılabilir. Otomatik hata yönetimi, örneğin parçaların doğru yerleştirilmediği durumlarda yardımcı olur.
Alternatif olarak, TomoScope® koordinat ölçüm makinelerinin kabinine, radyasyondan korunma için ek bir önlem gerekmeksizin bir iş parçası değiştirme sistemi entegre edilebilir. Önceden yüklenmiş birden fazla palet ile ölçümler gece boyunca ve hafta sonları gerçekleştirilebilir.
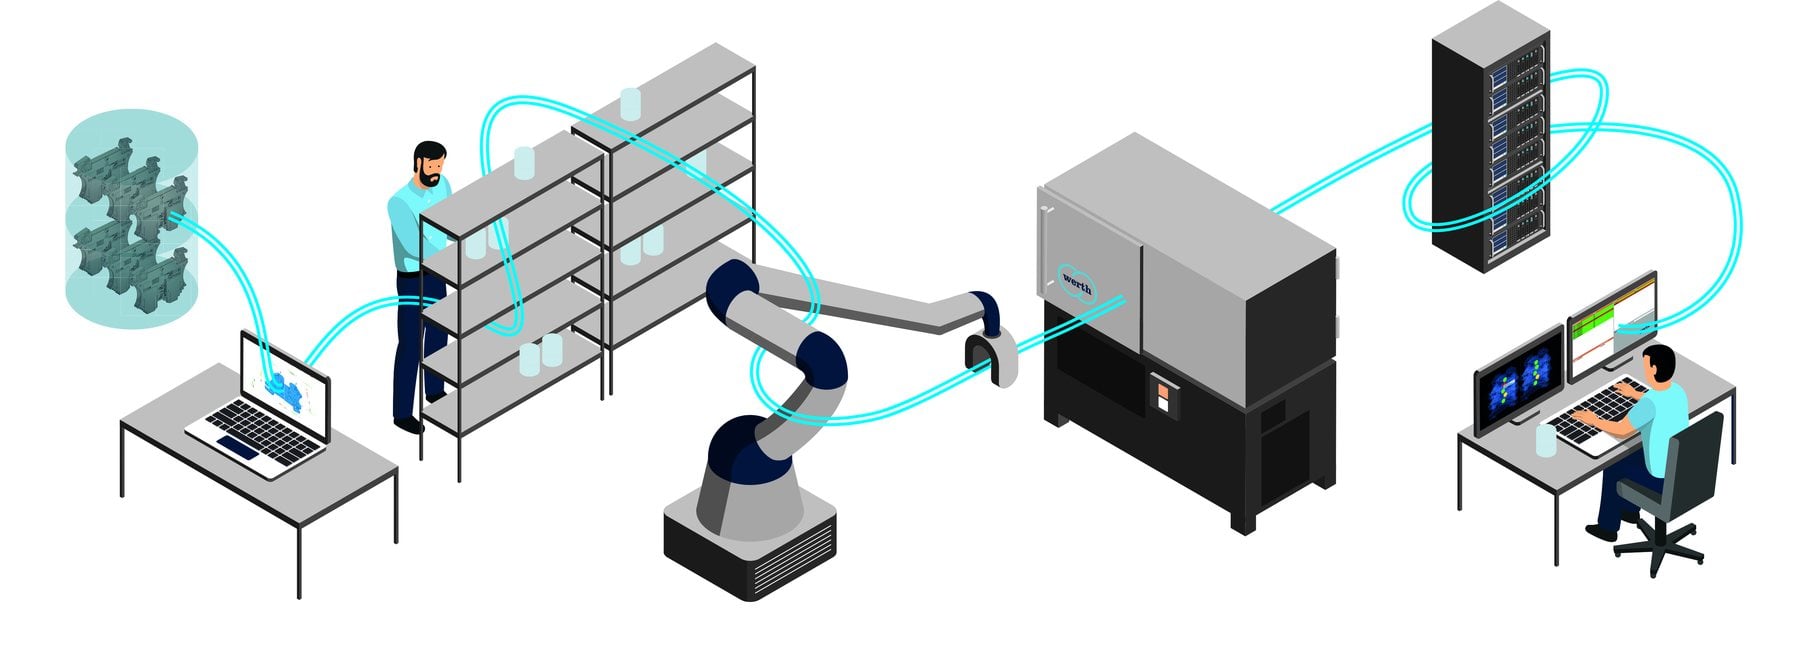
Besleme cihazları aracılığıyla otomatik besleme de entegre edilebilir. Bu amaçla ölçüm programları, çevrim dışı iş istasyonlarında uzaktan hazırlanabilir. İş parçaları bir geçiş kilidi üzerinden robotun güvenlik alanına beslenir. Valf blokları, gövdeler ve döküm parçalar gibi iş parçalarının geometrik özellikleri neredeyse her yarım dakikada bir belirlenir, bir master parçanın ölçüm nokta bulutuyla nominal-gerçek karşılaştırması yapılır ve iş parçaları çapak gibi kusurlara karşı test edilir. Ölçüm sonuçları paralel değerlendirme bilgisayarları yardımıyla belirlenebilir ve birbirine bağlı multisensör cihazların ölçüm sonuçları da dahil olmak üzere ortak bir raporda birleştirilebilir.
WinWerth® Scout ile üretimde ölçüm sonuçlarına hedefli erişim
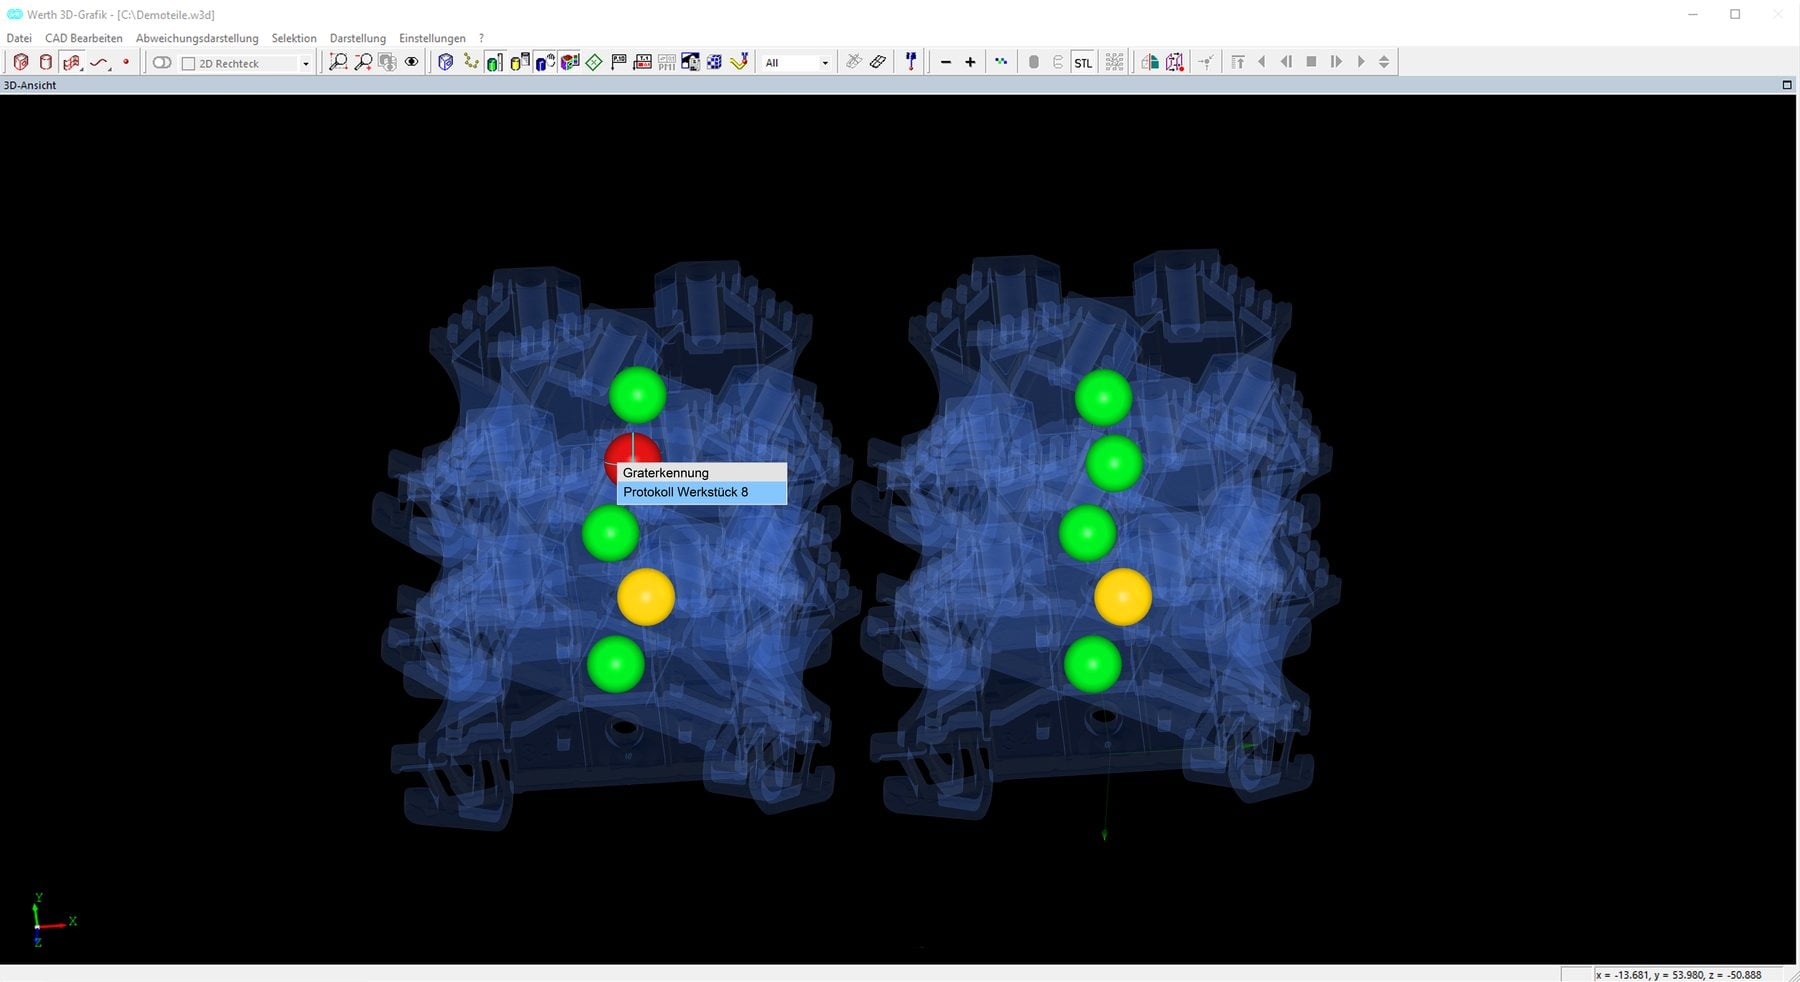
WinWerth® Scout kullanıcı arayüzü, şirketteki tüm ölçüm süreçlerine hızlı ve kolay erişim sağlar. Hâlâ işlenmekte olan ölçüm işleri bir listede gösterilir. “İş başlatıldı”, “Dokunsal ölçüm” veya “Değerlendirme” gibi güncel durum, iş kimlik numarasının yanında görüntülenir. Tamamlanan işler otomatik olarak başka bir listeye taşınır ve durumlarına göre renk kodlanır: “tolerans içinde” için yeşil, “müdahale sınırı” için sarı ve “tolerans dışında” için kırmızı.
Aynı anda birden fazla iş parçası ölçülürse bir veya daha fazla iş parçası grubu oluşturulur. Tamamlanan ölçümler listesinde bir ölçüm işine tıklandığında, ölçülen tüm iş parçası gruplarının veya iş parçalarının listelendiği başka bir pencere açılır; bunların durumu da renk kodludur.
Liste görünümünde gruba veya iş parçasına tıklandığında WinWerth® 3D görüntüleyici açılır. İş parçası gruplarında, iş parçası elemanlarına ilişkin bir genel bakış görüntülenir. İş parçası elemanları, rengi iş parçalarının durumunu gösteren küreler olarak görüntülenir. İlgilenilen iş parçası elemanına sağ tıklandığında, söz konusu iş parçasına ait sonuç görünümlerini içeren bir seçim listesi açılır.
İş parçasının hedef durumdan sapmaları renk kodlu gösterilir
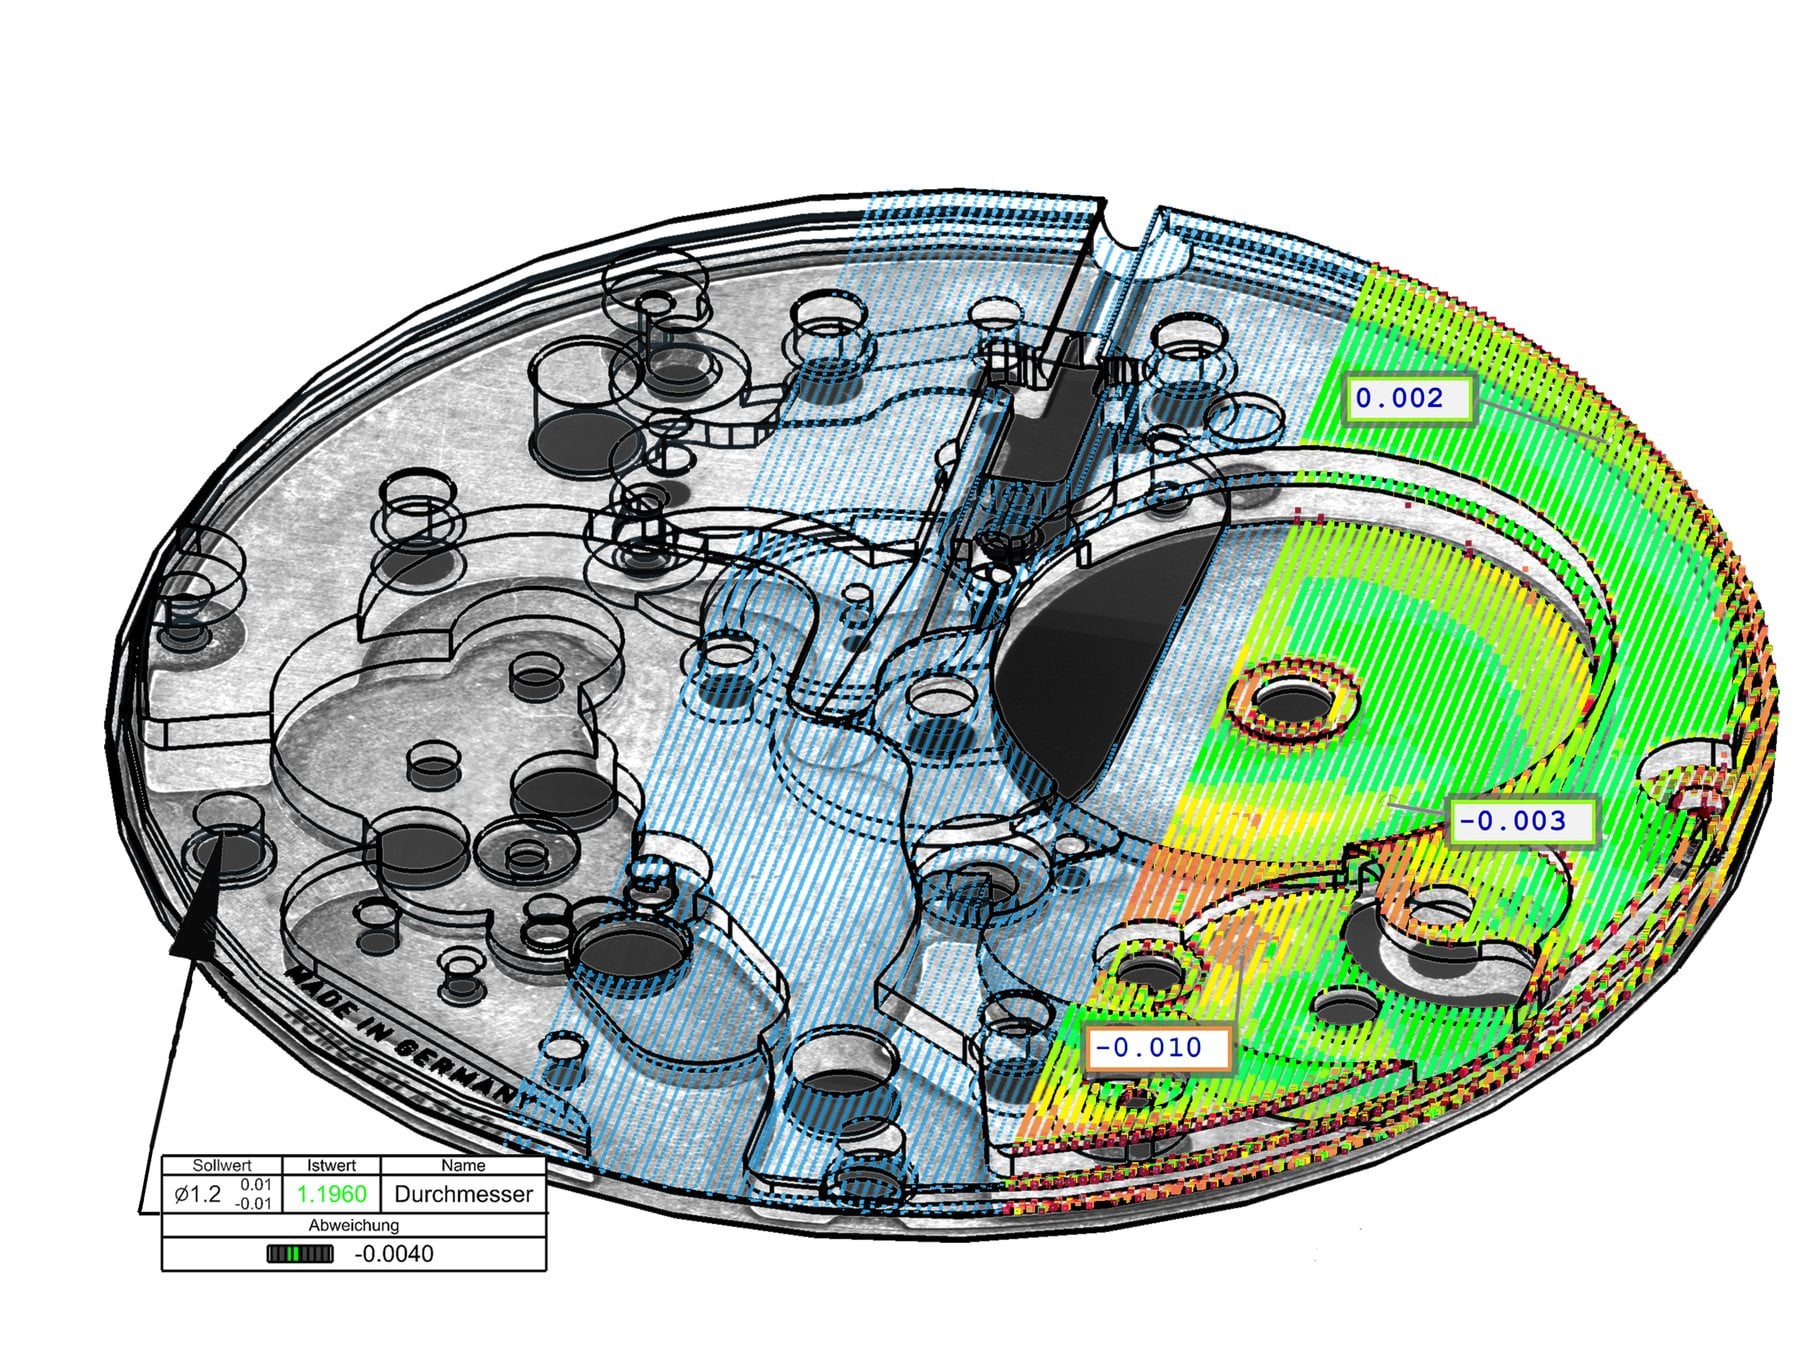
İş parçası geometrisinin hedef değerlerden sapmasını göstermek için WinWerth® yazılımında CAD verileriyle karşılaştırma yapılması ve sapmaların renk kodlu olarak görüntülenmesi uygundur. Bu yöntem, serbest form yüzeylerin kontrolünde vazgeçilmezdir. Ölçüm için nesnenin ilgili alanları taranır veya nokta bulutu olarak yakalanır. WinWerth® ardından ölçülen değerleri CAD modeliyle karşılaştırır. Sonuç, CAD modeline göre sapmaların vektörel veya renk kodlu gösterimiyle belgelenir. Bu değerlendirme, makinedeki ölçüm akışının bir parçası olarak veya ayrı bir değerlendirme istasyonunda çevrim dışı modda yapılabilir. Ölçüm noktalarının renkleri, hedef ve gerçek değerler arasındaki sapmayı gösterir. Parça toleranslarını görselleştirmeye dahil etmek için toleranslar dört temel sınıfa ayrılır:
- pozitif, tolerans içinde
- negatif, tolerans içinde
- pozitif, tolerans dışında
- negatif, tolerans dışında
Sapma miktarı renk kodlamasıyla gösterilir. Alternatif olarak kullanıcı, renk kodlamasını kendi gereksinimlerine göre yapılandırabilir.
Referans sistemi seçiminde tüm seçenekler açık
Göreve bağlı olarak ölçüm sonuçları, önceden ölçülmüş bir referans koordinat sisteminde (örneğin otomotiv mühendisliğinde araç koordinatları) veya seçilen yüzey alanlarının CAD modeline göre uyumunun optimize edilmesiyle oluşturulan bir koordinat sisteminde hesaplanır ya da görüntülenir.
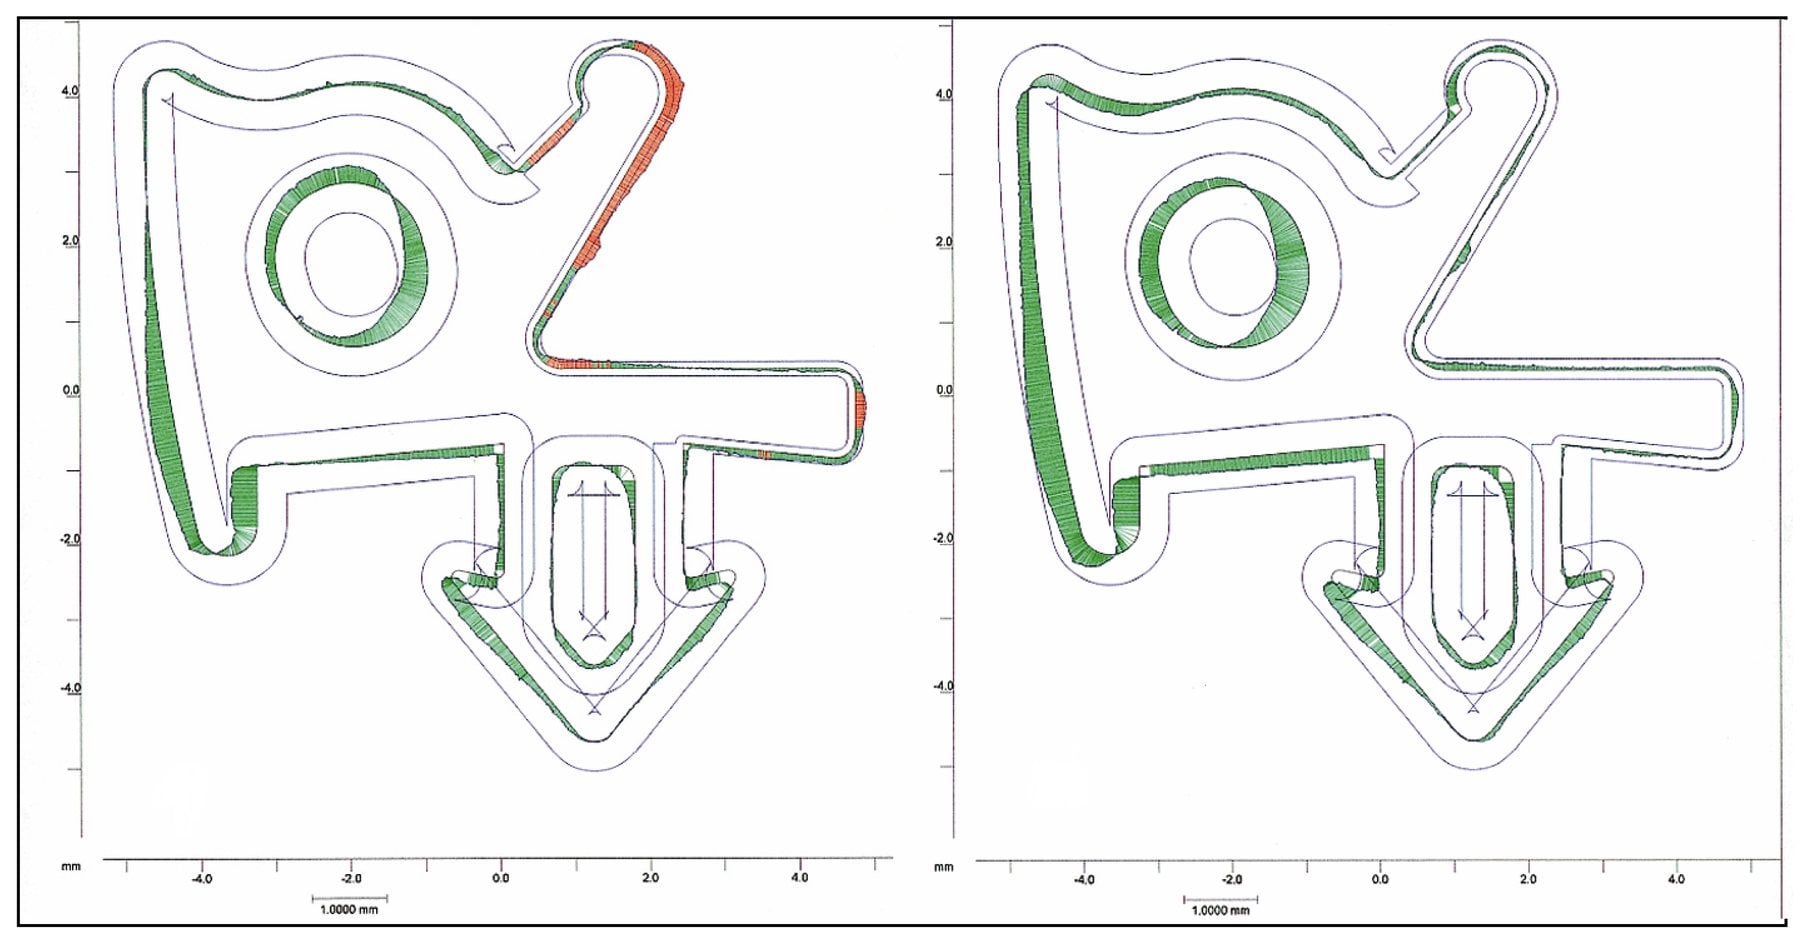
WinWerth® BestFit ve ToleranceFit® olmak üzere iki uyum stratejisi, 2D bir kesit örneği üzerinden iyi bir şekilde açıklanabilir. İlk durumda ölçülen noktaların konumu, hedef noktalara olan mesafeler en aza indirilerek optimize edilir. Uyum hesaplanırken farklı nesne bölgelerinin toleransları dikkate alınmadığından, koordinat sistemi kaydırılarak tolerans sağlanabilecek olsa bile toleransların aşılması mümkündür. Bu nedenle bu yöntem kalite kontrol için yalnızca sınırlı ölçüde uygundur.
WinWerth® ToleranceFit® ile optimizasyon kriteri, ölçüm noktası ile tolerans sınırı arasındaki mesafeyi mümkün olduğunca büyük tutmak veya ölçüm noktası tolerans sınırının dışındaysa tolerans aşımını mümkün olduğunca küçük tutmaktır. BestFit yöntemine göre hatalı olarak tanınan (kırmızı alanlar içeren) ancak gerçekte hatalı olmayan nesneler, ToleranceFit® yöntemine göre işlevsel olarak sınıflandırılabilir. Kontur, bir mastarla yapılır gibi kontrol edilir.
Ölçüm sonuçları üretim sürecine geri beslenir
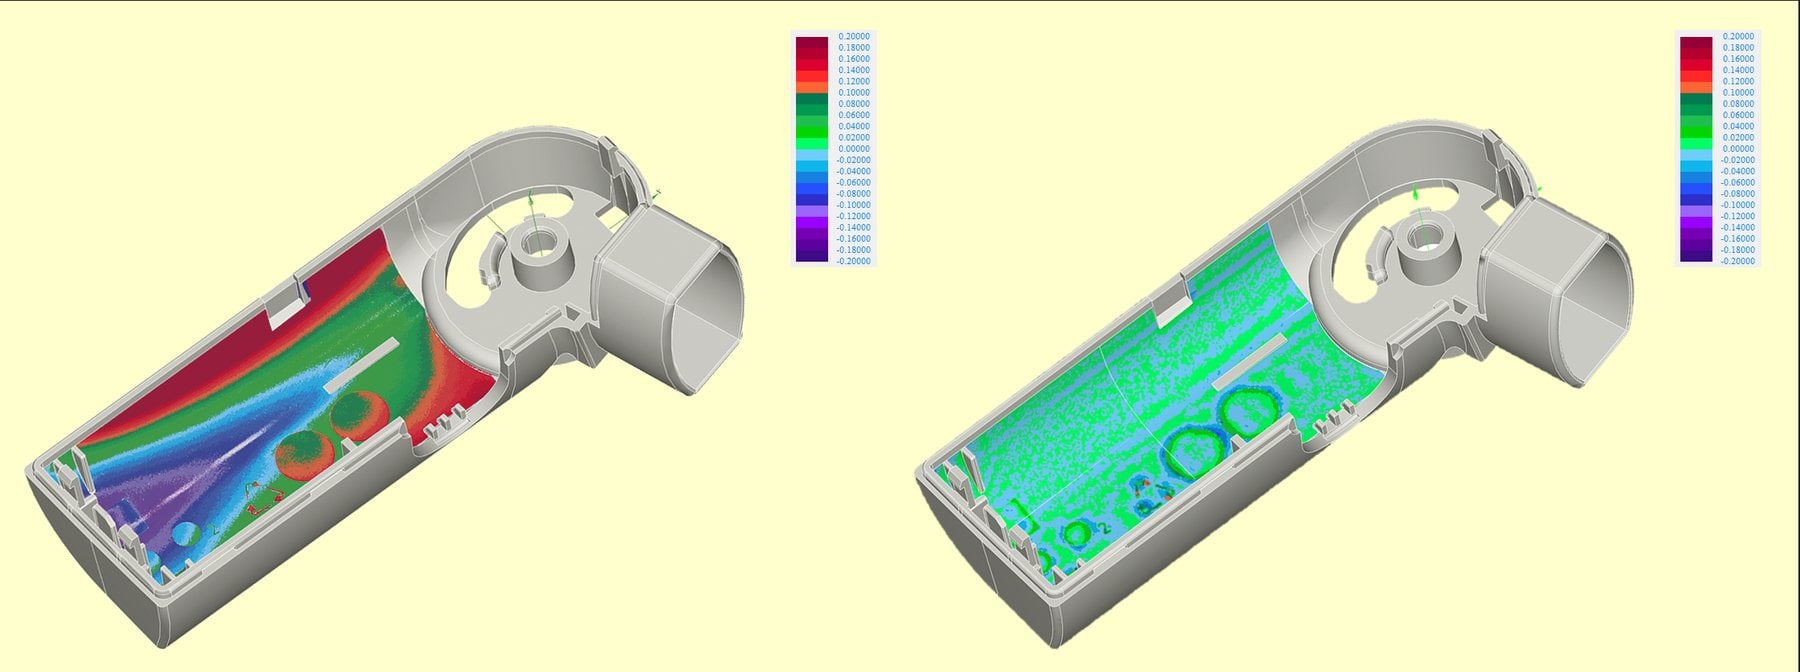
Ölçülen veya hesaplanan sapmaları üretim sürecine dahil etmek için spesifikasyon verileri WinWerth® FormCorrect ile büyük ölçüde otomatik olarak değiştirilebilir. Bu amaçla orijinal CAD modeli ile örnek bir iş parçasının ölçüm verileri arasındaki sapmalar belirlenir ve model üzerine aynalanır. Ölçüm yazılımı buradan, plastik enjeksiyon kalıplama sürecinde ve 3D baskıda sistematik üretim sapmalarını telafi etmek için kullanılabilecek düzeltilmiş bir CAD modeli oluşturur. Geleneksel tersine mühendisliğe kıyasla uygulama önemli ölçüde basitleşir. Yüksek hassasiyet sayesinde çoğu zaman tek bir düzeltme döngüsü yeterli olur; bu da geliştirme sürecinin maliyetlerinin önemli ölçüde azaltılabileceği anlamına gelir. Yüksek çözünürlüklü düzeltmeler ve iç yüzeylerin değiştirilmesi için X-ışınlı bilgisayarlı tomografili koordinat ölçüm makinelerinin kullanılması önerilir. Benzer bir yöntem 2D BestFit yazılımıyla da mümkündür. Form düzeltme, hem yeni kesici takımların devreye alınmasında (profil taşlama, form frezeleme) hem de tel erozyonda konumlandırma sapmalarının düzeltilmesinde kullanılabilir.
Otomatik çapak algılama
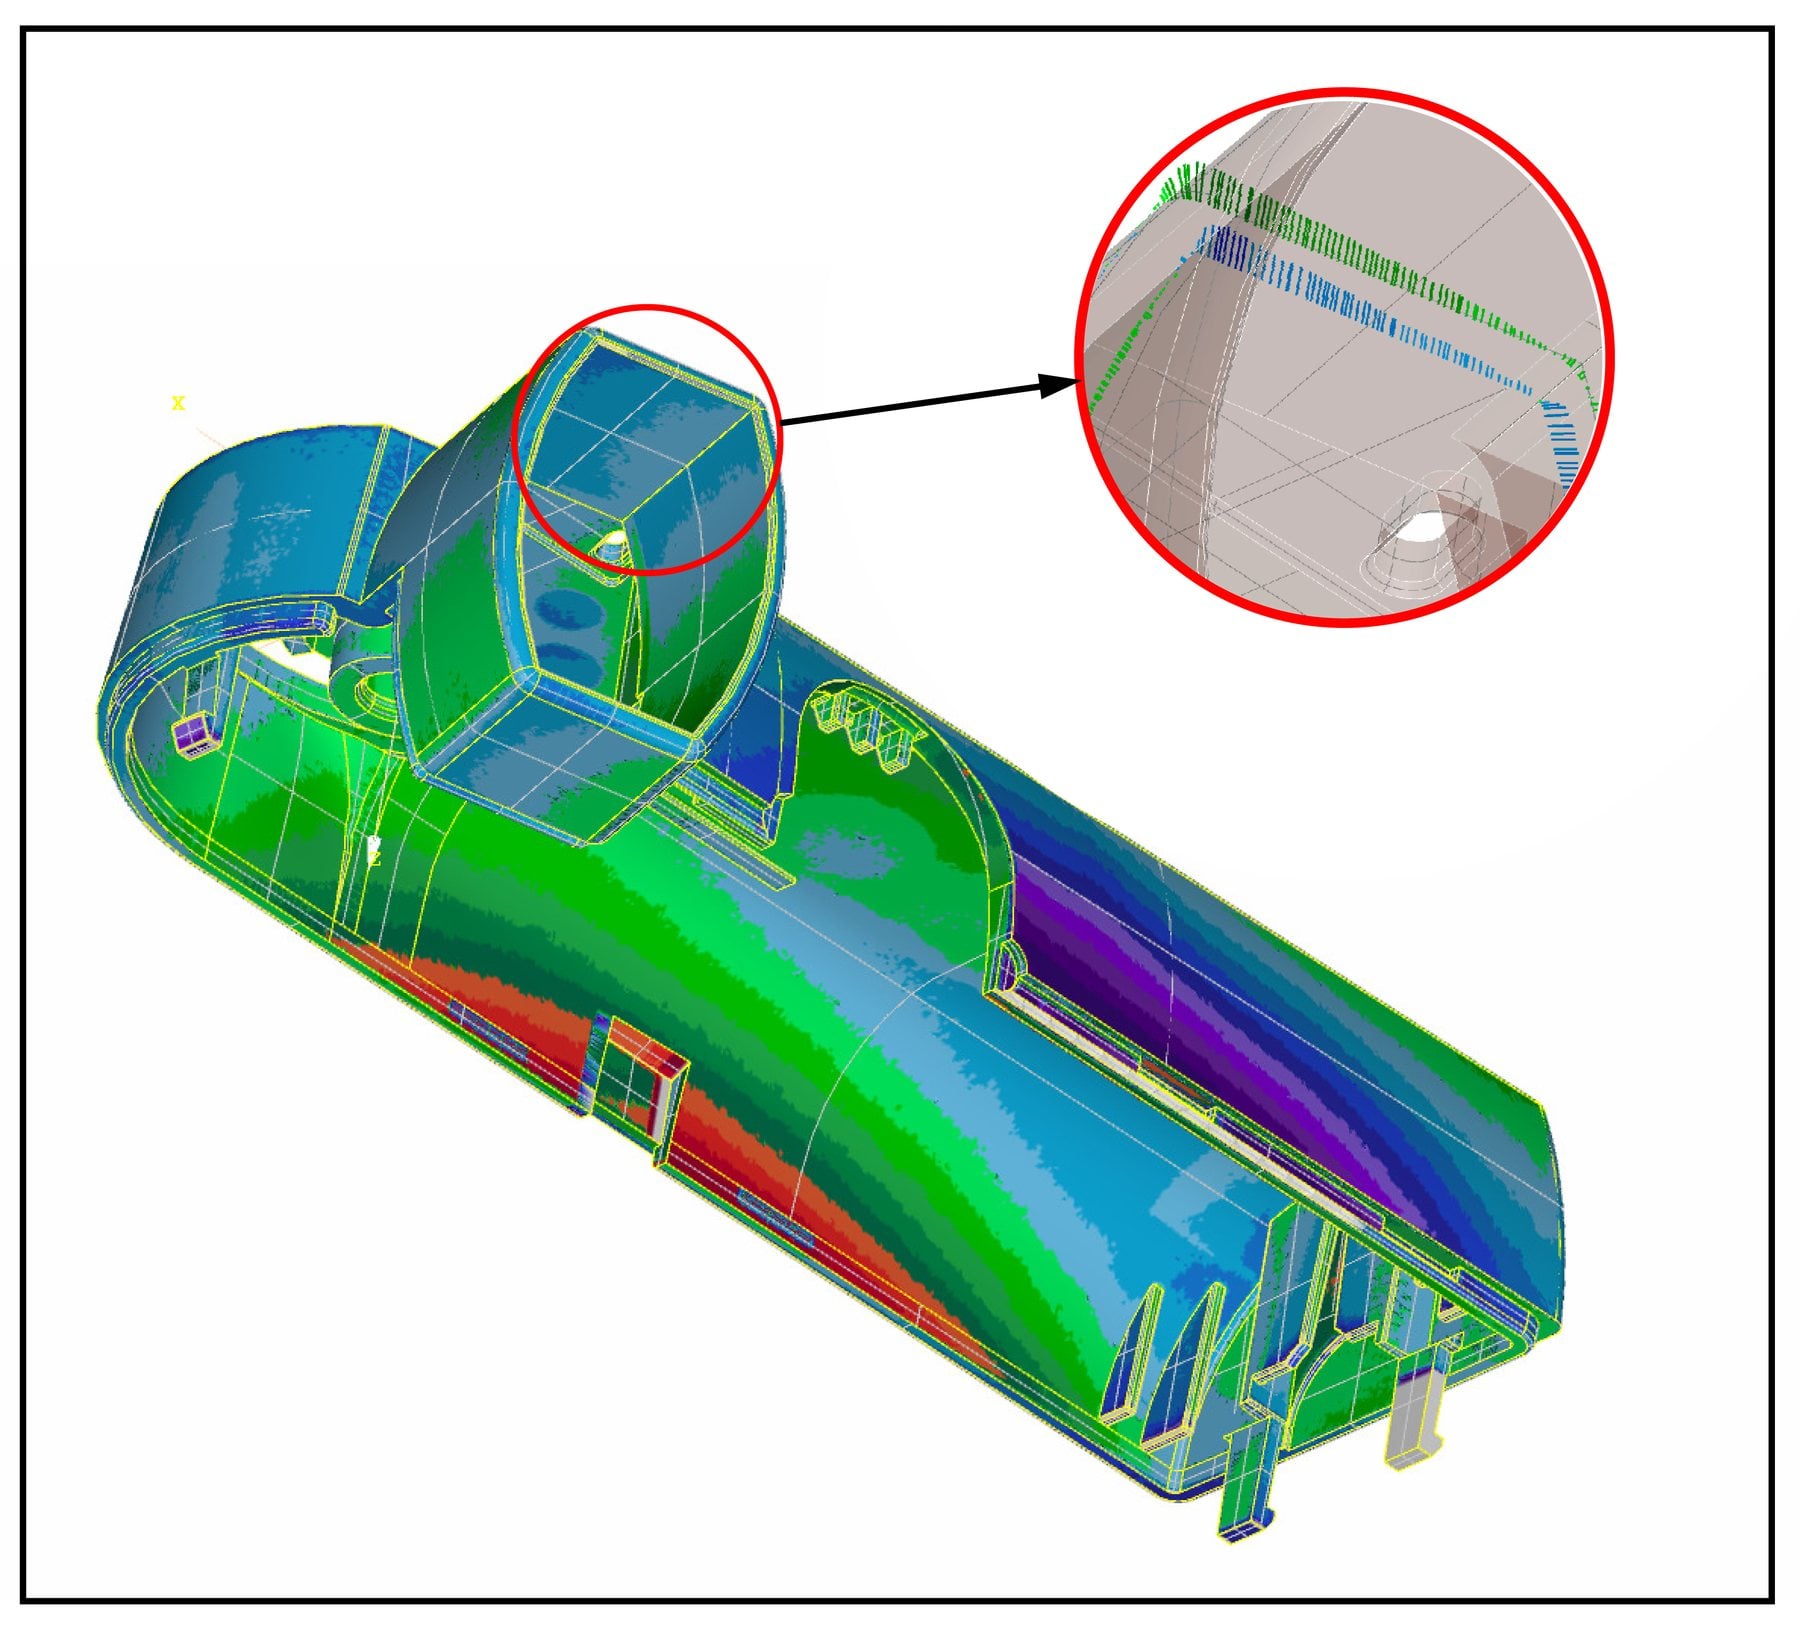
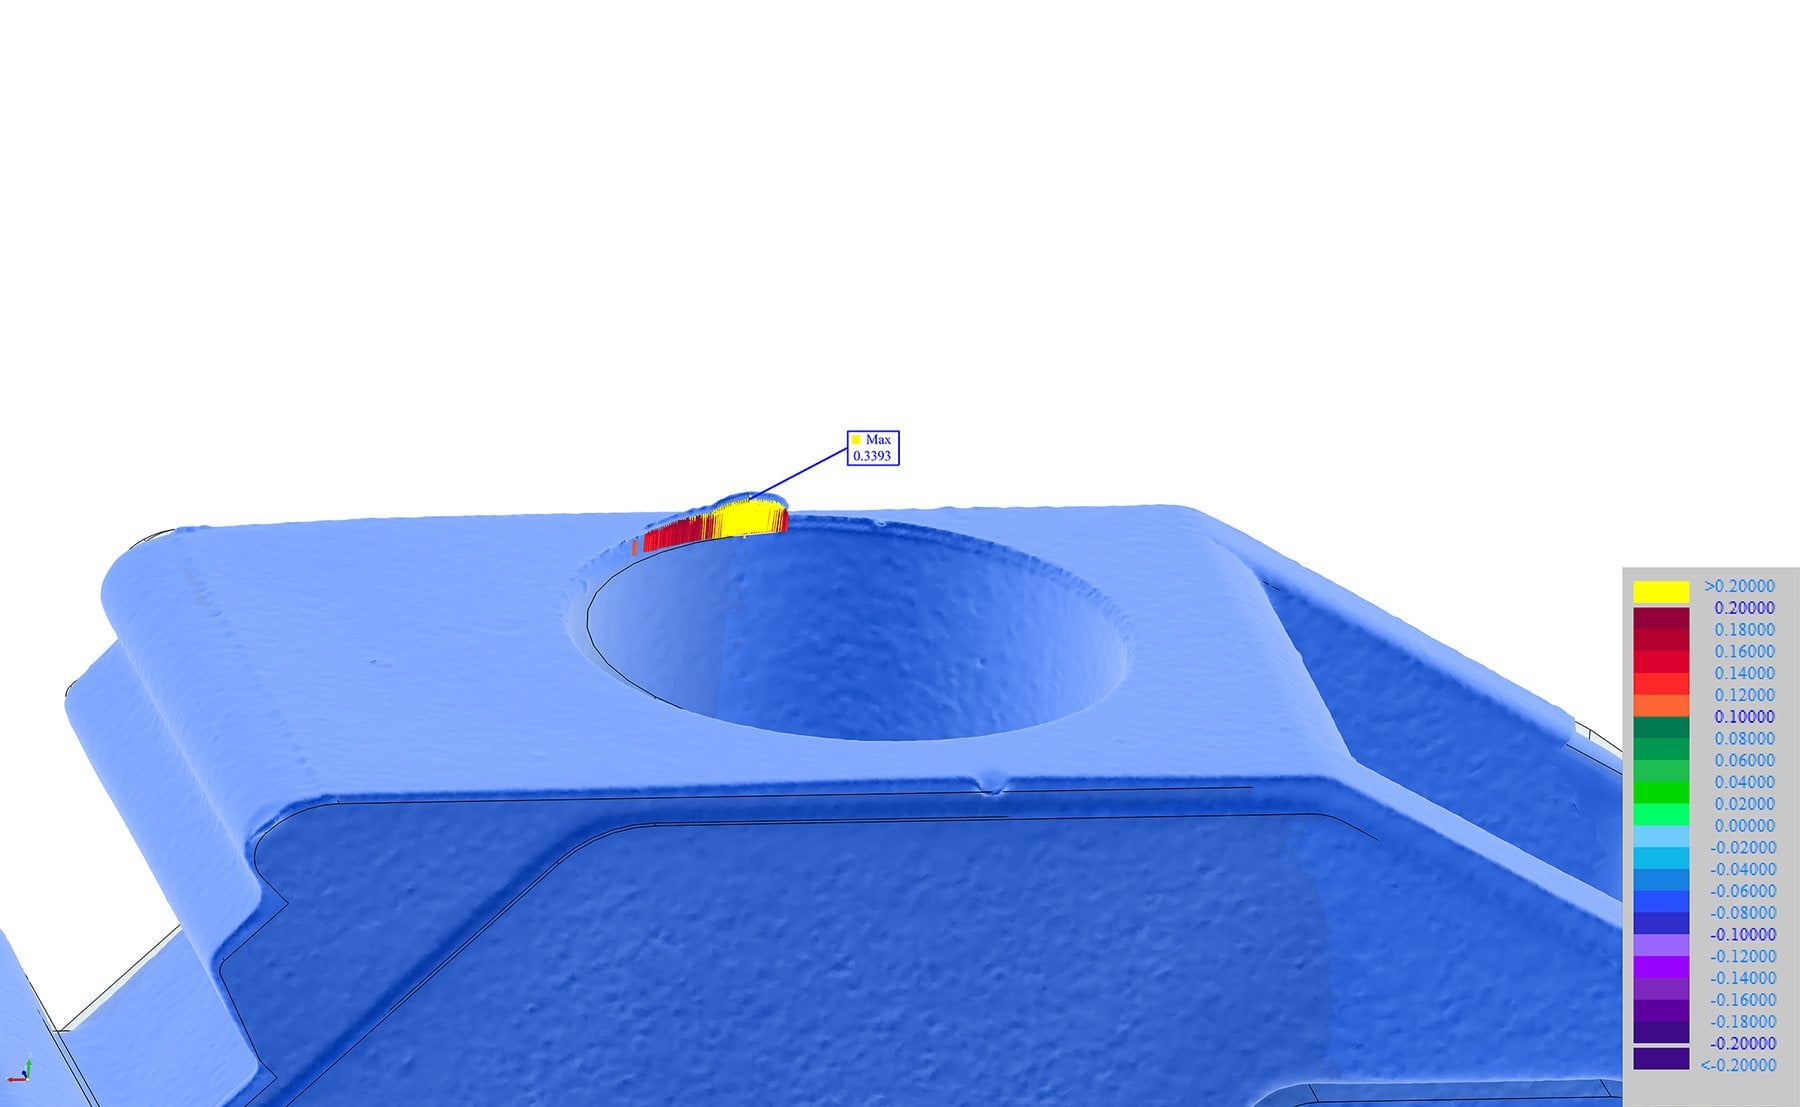
Werth'in özel yetkinliklerinden biri, ölçüm akışı sırasında çapakların veya talaşların otomatik olarak algılanması ve ölçülmesidir. Sonuç, çapağın renk kodlu sapma grafiği ve maksimum çapak uzunluğudur. Sapma gösteriminde yalnızca çapak uzunluğunun tolerans sınırlarını aştığı noktalar gösterilir. Çapak uzunluğu, analiz işaretçileri kullanılarak çapağın tamamı boyunca sayısal olarak da görüntülenebilir. Örneğin, maksimum yerel çapak uzunluğunu belirtmek için her 0,5 mm'de bir işaret bayrağı konur.
Optik sensörlerden veya bilgisayarlı tomografi taramalarından elde edilen nokta bulutlarını kolayca analiz edin
CAD verisi mevcut değilse ölçüm noktaları operatör tarafından etkileşimli olarak seçilebilir. WinWerth® yazılımında hem fareyle doğrudan seçim hem de standart geometri elemanlarına otomatik ayrıştırma mümkündür. Bir başlangıç noktasından itibaren, seçilen elemanın (örneğin silindir) form hatası belirgin şekilde artana kadar çevresine otomatik olarak yeni noktalar eklenir. Bu, elemanın sınırlarına ulaşıldığını gösterir ve işlem tamamlanır.
Ölçüm akışlarını 3D CAD verileriyle tanımlamak daha verimlidir. CAD elemanlarının seçilmesiyle gerekli ölçüm noktaları otomatik olarak seçilir (patent). CAD yüzey parçalarının (patch) seçimine dayalı olarak, ölçülen nesnenin bu yüzey parçasına geometrik olarak atanabilen tüm ölçüm noktaları, belirlenen kenar mesafeleri dikkate alınarak seçilir. Bu da ilgili elemanın formunun maksimum nokta sayısıyla eksiksiz olarak yakalanmasını sağlar.
Uygulamada çizim ölçülerinin 2D görünümlerde ve kesitlerde tanımlanması yaygındır. Bu durum, tomografik olarak elde edilen ölçüm verilerinin analizinde de dikkate alınmalıdır. Bu amaçla iş parçası koordinat sisteminde düzlemler tanımlanabilir ve bunlar hem CAD hedef verileriyle hem de gerçek nokta bulutuyla kesiştirilebilir. WinWerth®, hedef verileri ve gerçek konturları temsil eden konturları otomatik olarak çıkarır. Bu şekilde oluşturulan kesit konturlarındaki 2D boyutların değerlendirilmesinde, görüntü işleme veya prob ucuyla taranan konturların değerlendirilmesi için mevcut olan yazılım fonksiyonlarının aynısı kullanılır.
Malzeme yapısının incelenmesi ve montaj gruplarının analizi
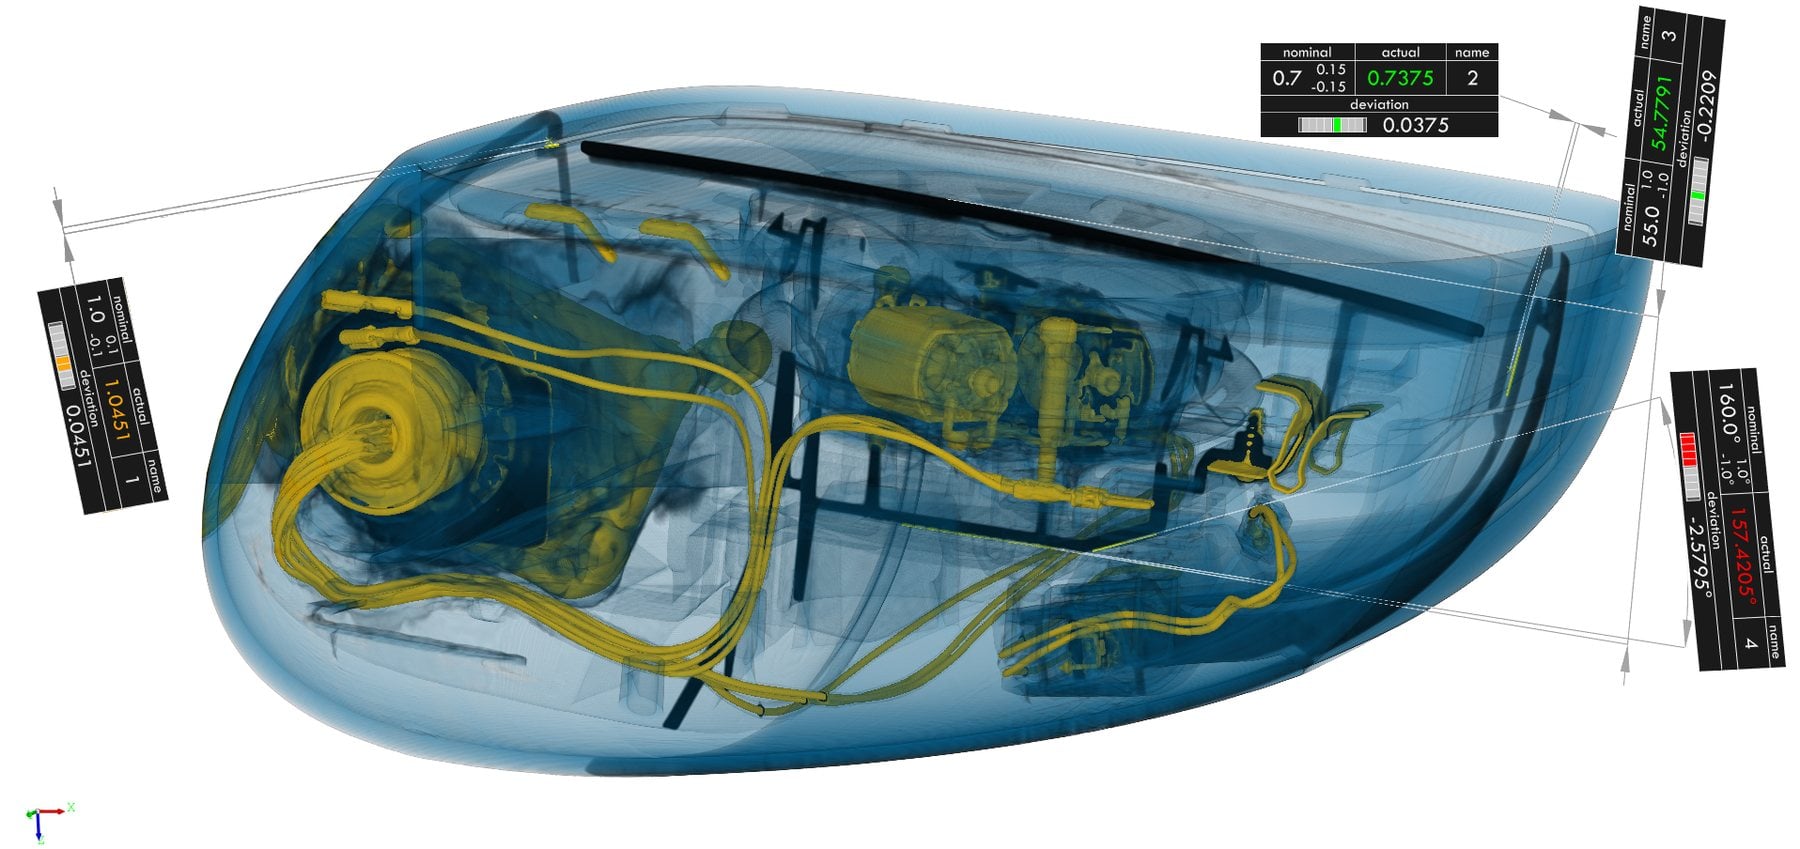
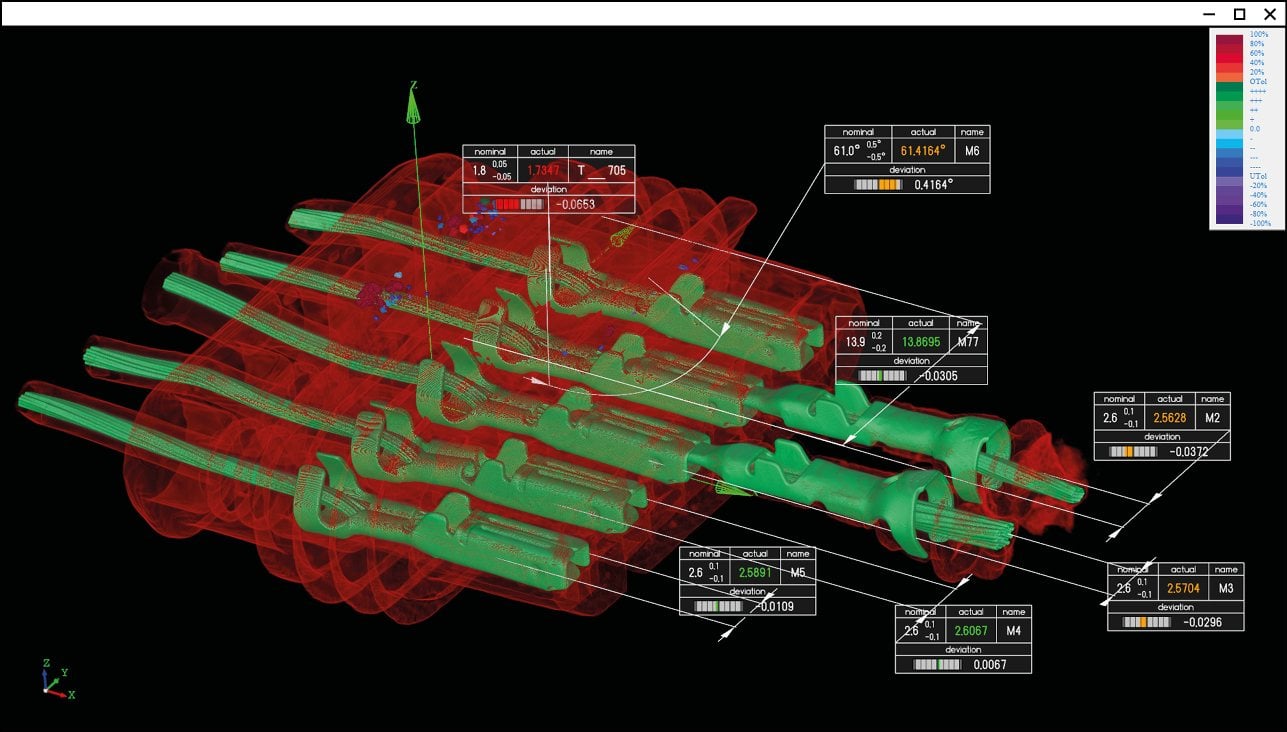
WinWerth®, hacim verileri üzerinde malzeme analizi için de bir dizi yazılım aracı sunar. Hacim verilerinin görselleştirilmesi, WinWerth® ölçüm yazılımının 3D modülüne entegre edilmiştir. Hacim, malzemenin yoğunluğunu temsil eden gri değerler biçiminde görselleştirilir. Genel olarak yoğunluk arttıkça hacim daha açık renkli görünür. Üç farklı görünüm paralel olarak kullanılabilir ve tek tek gösterilip gizlenebilir. Hacmin tamamını, yani tüm vokselleri kendi gri değerleriyle görüntülemek mümkündür. “ISO yüzeyi” görünümünde yalnızca seçilen gri değere sahip vokseller görüntülenir. 2D kesitler de seçilen kesit düzlemine göre görüntülenebilir. Tüm varyantlar üç boyutlu olarak görüntülenir ve bu nedenle her yönden analiz edilebilir. CAD modeli, voksel hacmi ve ölçüm nokta bulutu aynı koordinat sisteminde üst üste bindirilmiş olarak gösterilir.
Görselleştirme, istenildiği gibi tanımlanabilen düzlemlerle (kesme düzlemleri) kırpılabilir. Model ve ölçüm verileri düzlemlerin ötesinde gizlenir. Böylece iş parçasının tamamı düzlem düzlem kaldırılarak örneğin boşluklar açısından görsel olarak incelenebilir. Çok malzemeli iş parçalarının malzemesi, iç geometrileri ve tek tek bileşenleri kesme düzlemleri kullanılarak test edilebilir. 2D kesitlerin görselleştirilmesi ve incelenmesi için hem kesme düzlemleri hem de kesit kenarları, fare kullanılarak doğrudan 3D grafikte üç boyutlu olarak taşınabilir ve döndürülebilir. Voksel hacmi üzerinde fareyle yapılan tıklamalar artık hizalama için 3D yüzey noktaları oluşturur; bu da artık ölçüm nokta bulutunun önceden hesaplanmasına gerek kalmadan mümkündür.
Histogram fonksiyonu, seçilen gri skala aralıkları için saydamlığı değiştirmek ve gri değerleri bir renk skalası üzerinde göstermek için kullanılabilir. Transfer eğrisi istenen alt aralıklarda değiştirilerek gri değer veya renk alanları genişletilebilir ve böylece kontrast artırılabilir. Transfer eğrisi artık bir örnek parça için bir kez tanımlanıp benzer iş parçalarının seri ölçümü için kaydedilebilir. Bu, hızlı inceleme için her voksel hacminin en uygun şekilde görselleştirilmesini sağlar.